



Последние сообщения
 Как выбрать тестер по ASTM F1307 для измерения низкой скорости проникновения кислородаNov 07, 2026
 Что измеряет прибор для определения кислородопроницаемости по ASTM F1307?Nov 07, 2026
 Как измеритель толщины дна бутылки измеряет толщину основания?Nov 07, 2026
 Что измеряет прибор для измерения толщины стенок бутылок в ПЭТ-упаковке?Nov 07, 2026
 Может ли анализатор кислородопроницаемости по ISO 15105-2 измерять пленки с высокими барьерными свойствами?Nov 06, 2026
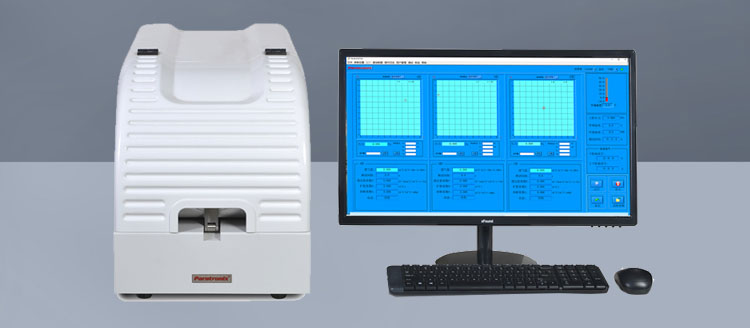
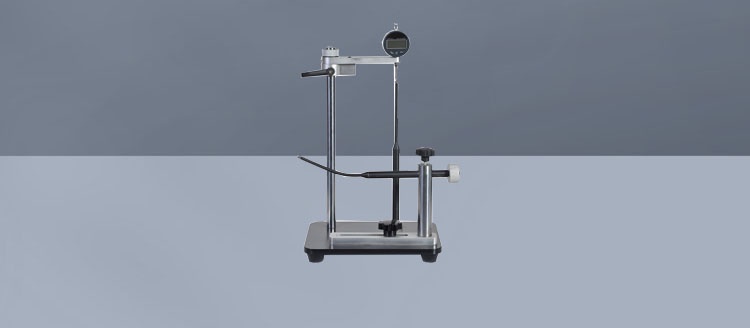
Измеритель толщины стенки бутылки определяет толщину стенки ПЭТ-бутылки в выбранных точках, помогая производителям оценить равномерность распределения материала по контейнеру. Эти измерения позволяют выявить различия в критических зонах, таких как плечо, корпус и дно, где неравномерная толщина может повлиять на эксплуатационные характеристики бутылки или расход материала. Понимание того, что именно измеряет прибор и как интерпретировать результаты, — важный первый шаг к оценке качества ПЭТ-упаковки и стабильности производства.
Принципиальное различие заключается в том, что прибор показывает локальный результат измерения, а не характеристики всей бутылки. Одно значение показывает толщину материала между внутренней и внешней поверхностями в конкретной точке. Для полноценной оценки нужно выбрать репрезентативные точки, последовательно измерить их и соотнести результаты с предполагаемым применением контейнера.
Что именно измеряется?
Толщина стенки — это расстояние через материал бутылки от внешней поверхности до внутренней в определённой точке. Результаты обычно отображаются в миллиметрах или других выбранных единицах длины. У ПЭТ-контейнера этот размер меняется от точки к точке, поскольку при выдувном формовании материал растягивается неравномерно.
Измеритель толщины позволяет определить, попадает ли измеренное значение в заданный диапазон. В зависимости от прибора и метода измерения оператор также может обнаружить тонкий участок, записать серию показаний или сравнить точки по окружности бутылки. Результатом может быть набор отдельных значений, минимальное показание или сводное значение, рассчитанное по выбранным измерениям.
Для интерпретации сводного значения необходим контекст. Минимум из десяти выбранных точек — это наименьшее значение среди этих десяти точек, а не обязательно наименьшая толщина во всей бутылке. Если план измерений не охватывает узкий тонкий участок, отчёт может выглядеть приемлемым, хотя в контейнере фактически есть зона с пониженной прочностью.
Почему толщина стенки ПЭТ-бутылки меняется
ПЭТ-бутылки обычно изготавливают, нагревая преформу и растягивая её внутри формы. На распределение материала влияют готовая форма бутылки, геометрия преформы, распределение температуры, характер растяжения и условия формования. Изменение любого из этих факторов может повлиять на профиль толщины, даже если внешние размеры бутылки остаются неизменными.
Плечо — это переход между горловиной и корпусом, поэтому его изогнутая геометрия требует особого внимания. На корпусе измеритель позволяет выявить различия по высоте или по окружности. Измерения вблизи дна могут быть сложнее из-за крутых изгибов, ножек, рёбер или центральной зоны литника. Отделка горловины обычно имеет другую геометрию, чем выдувной корпус; возможность её измерения зависит от прибора и контролируемого элемента.
Не каждое различие является дефектом. Конструкторы бутылок могут намеренно предусматривать больше материала в одних зонах, чем в других. Важно определить, подходит ли фактическое распределение материала для конструкции и достаточно ли оно стабильно для конкретного применения, а не добиваться одинаковой толщины во всех точках.
Чем отличаются распространённые методы измерения
Для оценки толщины стенок ПЭТ-бутылок можно использовать несколько методов. Они измеряют толщину по-разному, поэтому без установленной процедуры их результаты не всегда можно напрямую сравнивать.
Измерение магнитным методом или методом Холла
Во многих неразрушающих толщиномерах для бутылок используется зонд с одной стороны стенки и небольшая магнитная мишень с другой. Прибор регистрирует изменение магнитного поля, связанное с расстоянием между зондом и мишенью, а затем преобразует этот отклик в значение толщины. Это позволяет оператору проверять множество участков, не разрезая бутылку, если мишень можно разместить в нужной точке, а поверхности — расположить надлежащим образом.
На результат могут влиять выравнивание зонда, кривизна поверхности, размер мишени, калибровка и доступ к измеряемому участку. Если мишень перекрывает крутой изгиб или не прилегает к внутренней поверхности, результат может не отражать фактическую локальную толщину стенки. Поэтому геометрия бутылки не менее важна, чем номинальный диапазон измерений.
Механическое измерение вырезанных участков
Бутылку также можно разрезать на секции и измерить подходящим микрометром или толщиномером. Этот разрушающий метод обеспечивает доступ к обеим поверхностям и может быть полезен при исследовании конкретной зоны. Однако при разрезании тонкая секция может деформироваться или на её краю могут образоваться неровности; на результат также могут повлиять усилие измерения и геометрия контакта. В процедуре необходимо указать, где и каким образом вырезается секция.
В зависимости от оборудования, материала и геометрии могут применяться и другие методы, в том числе ультразвуковые или оптические. Их пригодность следует подтвердить для конкретной бутылки, а не предполагать на основании общего описания. При сравнении приборов уточните, относится ли заявленная точность к нужному диапазону толщины, кривизне и условиям эксплуатации.
Что может и чего не может показать профиль толщины
Профиль информативнее отдельного измерения. Показания, снятые на одинаковой высоте у нескольких бутылок, позволяют определить, стабильно ли одна сторона тоньше, меняется ли толщина в определённой зоне от образца к образцу и изменилось ли распределение после корректировки процесса. Эти наблюдения помогают производственной команде решить, что следует проверить.
Например, если показания по окружности плеча указывают на повторяющуюся тонкую зону в одном и том же месте, не следует сразу объявлять бутылку дефектной. Команде необходимо проверить измерение, сопоставить его с согласованной спецификацией и изучить соответствующие условия формования и оснастку. По одному показанию невозможно определить причину отклонения.
Толщина также не является прямым показателем прочности при верхней нагрузке, стойкости к разрыву, ударных характеристик, герметичности или барьерных свойств. Эти характеристики зависят от других факторов, включая конструкцию бутылки, свойства материала, историю обработки, характеристики укупорочного средства и условия испытаний. Тонкая зона может иметь значение для эксплуатационных характеристик, но эту связь нужно оценивать с помощью соответствующих функциональных испытаний.
Масса бутылки также не может заменить измерение толщины. Две бутылки могут иметь примерно одинаковую общую массу, но разное распределение ПЭТ. В одной может быть достаточно материала в зоне, испытывающей нагрузку, а в другой материала может быть больше в иных местах и меньше там, где он необходим. Контроль массы и измерение толщины стенки отвечают на разные вопросы.
Как составить план измерений, чтобы результаты были полезны
Перед сравнением показаний определите точки измерения и порядок отбора образцов. Практический план обычно включает точки на плече, корпусе и доступных участках дна, уделяя дополнительное внимание элементам, связанным с предполагаемым применением бутылки. Маркировка бутылки или использование одинаковой ориентации упрощает сравнение одних и тех же точек во времени.
Количество бутылок и точек измерения должно соответствовать принимаемому решению. Для быстрой проверки производства может быть достаточно небольшого заранее определённого набора точек. Исследование для квалификации или выяснения причин нестабильных характеристик может потребовать большего количества бутылок и точек, а также графика отбора образцов, учитывающего существенные производственные колебания. Допуски приёмки следует определять на основании спецификации бутылки и результатов валидации, а не настроек дисплея измерителя.
Записывайте достаточно данных, чтобы впоследствии можно было правильно интерпретировать результаты: идентификацию бутылки, точки измерения, использованные прибор и мишень, статус калибровки, оператора или метод, а также любые необычные особенности образца. Если бутылку измеряют после определённого периода кондиционирования или при заданной температуре, это тоже следует указать. Необходимые сведения зависят от метода и системы качества.
Также стоит проверить повторяемость. Измерьте одну и ту же точку несколько раз по установленной методике и изучите значительные различия, прежде чем считать их вариацией бутылок. Проверка повторяемости не заменяет калибровку прибора или полноценную оценку измерительной системы, но помогает выявить практические проблемы, например нестабильное позиционирование или трудности с повторным нахождением одной и той же точки.
Как интерпретировать показания, не упуская погрешность измерения
Разрешение, точность и повторяемость описывают разные характеристики. Разрешение — это наименьший шаг отображения; оно не доказывает, что показание имеет такую же точность. Точность показывает, насколько результат соответствует эталонному значению в заданных условиях, а повторяемость характеризует разброс при повторении измерений в неизменных условиях.
Бутылку со сложными изгибами измерить надёжно может быть труднее, чем плоский калибровочный образец. Операторы должны соблюдать инструкции производителя прибора по калибровке и проверке и использовать эталонные материалы, подходящие для данного метода. Также следует убедиться, что мишень и зонд контактируют с нужными поверхностями без качания, перекрытия изгибов или помех от расположенных рядом элементов.
Будьте осторожны при оценке результатов, близких к пределу допуска. Если обычная вариация измерений существенна по сравнению с доступным допуском, решение о соответствии может зависеть от того, как именно была найдена или измерена точка. В такой ситуации необходимо пересмотреть метод измерения и правила принятия решений, а не просто увеличить количество десятичных знаков в отчёте.
Как выбрать метод для своей бутылки
Начните с контейнера, а не с прибора. Определите самые тонкие и самые толстые участки, которые планируется измерять, размер отверстия, наиболее крутые изгибы и необходимость сохранить бутылку целой. У толщиномера может быть подходящий номинальный диапазон, но его всё равно будет неудобно использовать, если мишень не удаётся разместить в области плеча или зонд не достаёт до элемента на дне.
Затем определите, какие результаты необходимы. Лаборатория, исследующая локальный отказ, может отдать приоритет доступу к измеряемому участку и документированию условий измерений; производственной команде может потребоваться повторяемая процедура отбора образцов и простой способ регистрации данных. Если бутылка многослойная или имеет покрытие, уточните, что именно измеряет выбранный метод и может ли он различать отдельные слои. Не следует считать измерение общей толщины стенки измерением отдельного барьерного слоя, если не доказано, что метод позволяет получить такую информацию.
Компания Paratronix Instruments разрабатывает и поставляет приборы для испытаний упаковки, применяемые в том числе для пластиковой, фармацевтической упаковки и упаковки с высокими барьерными свойствами. При оценке метода испытаний предоставление реальной бутылки, указание интересующих участков, ожидаемого диапазона толщины и требуемого формата отчётности помогут определить пригодность предлагаемого решения. Все применимые методы испытаний, критерии приёмки и нормативные требования необходимо сверять с документацией проекта.
Наиболее полезный результат — не просто наименьшее значение, показанное прибором. Это прослеживаемый набор измерений, выполненных в значимых точках и интерпретированных с учётом спецификаций бутылки и результатов испытаний её эксплуатационных характеристик. Именно так локальное измерение толщины стенки превращается в практическое представление о распределении материала в ПЭТ-бутылке.
Оставить ответ
Поиск по ключевым словам