


Последние сообщения
 Использование испытаний на герметичность и прочность шва для медицинских пакетов и стерильных барьерных системSep 18, 2026
 Как тестеры герметичности и прочности швов используют методы спада вакуума, разрыва и отслаиванияSep 18, 2026
 Какие характеристики оказывают наибольшее влияние на стоимость прибора для испытания на усилие прокола?Sep 17, 2026
 Требования к испытателю крутящего момента костных винтов для механических испытаний по ASTM F543Sep 17, 2026
 Параметры испытания самонарезающих винтов на крутящий момент, установку и усилие вырываSep 17, 2026

Использование испытаний на герметичность и прочность шва для медицинских пакетов и систем стерильного барьера
В проекте медицинской упаковки пакет — это не просто контейнер. Он является частью системы стерильного барьера изделия, и его характеристики должны оставаться надежными при запечатывании, стерилизации, транспортировке, хранении, обращении и асептическом вскрытии. Пакет, который выглядит приемлемым на производственной линии, все же может иметь канал, локально ослабленный шов или дефект, связанный с материалом, который становится заметным только при нагрузке на упаковку.
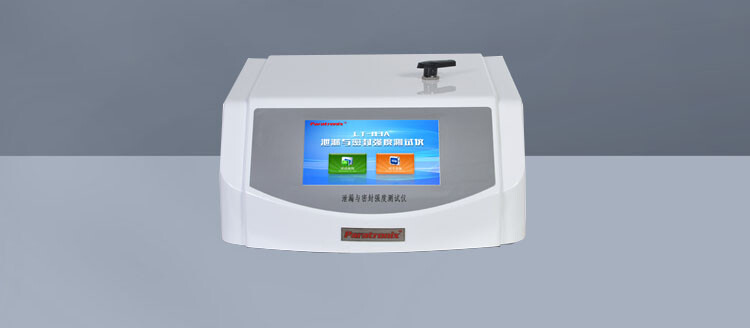
Поэтому прибор для испытаний на герметичность и прочность шва следует рассматривать на раннем этапе проекта медицинской упаковки, а не добавлять после возникновения трудностей с валидацией. Для руководителей проектов практическая ценность не ограничивается получением результатов «годен/не годен». Надлежащее испытание на герметичность и прочность шва помогает связать решения по конструкции упаковки, настройки процесса запечатывания, качество поставщика, доказательства валидации и текущий производственный контроль.
Наиболее полезный план испытаний редко бывает тем, который предусматривает наибольшее количество образцов или оборудования. Это план, способный ответить на четкий вопрос: где может быть утрачена стерильность, насколько вероятен этот вид отказа и какой метод испытаний может выявить его до выпуска продукции?
Почему дефекты медицинских пакетов часто сложнее обнаружить, чем ожидается
Медицинские пакеты обычно сочетают гибкие пленки с пористыми материалами, такими как медицинская бумага, нетканые материалы или материалы типа Tyvek. Зона их шва может быть узкой, при этом шов должен быть достаточно прочным для защиты содержимого, но оставаться отслаиваемым или открываться контролируемым образом, если предполагаемое применение требует асептического вскрытия.
Это создает привычное противоречие при разработке упаковки. Повышение температуры, давления или времени выдержки при запечатывании может улучшить измеренную прочность соединения в одном испытании, но также способно вызвать деформацию, повреждение материала, разрыв волокон, чрезмерное усилие отслаивания или нестабильное поведение при вскрытии. Снижение параметров запечатывания может улучшить отслаиваемость, но оставить слишком малый запас по процессу при колебаниях температуры линии или различиях между партиями поступающего материала.
Визуальный контроль остается необходимым, но его недостаточно. Операторы могут обнаружить явные складки, неполные швы, загрязнения в зоне шва или неправильно выровненное полотно. Они не могут надежно оценить каждый микроскопический канал или определить, сохранит ли шов целостность после стерилизации и дистрибуции. Это особенно актуально в углах пакетов, вокруг складок, рядом с высеченными элементами и в зонах, подверженных загрязнению частицами или неравномерному давлению из-за изношенных запаечных губок.
Поэтому хорошая программа испытаний разделяет два взаимосвязанных вопроса. Протекает ли упаковка сейчас? И обладает ли шов воспроизводимой механической прочностью, соответствующей его предполагаемому применению? Эти вопросы пересекаются, но не являются взаимозаменяемыми.
Испытания на герметичность и прочность шва выявляют разные риски
Испытания на герметичность связаны с целостностью упаковки. В зависимости от формата упаковки и выбранного метода они могут помочь обнаружить такие дефекты, как каналы, проколы, неполные швы или участки, где упаковка не удерживает давление или вакуум ожидаемым образом. Испытания прочности шва сосредоточены на усилии, необходимом для разделения запечатанного соединения, и на характере разрушения этого соединения при отслаивании.
Это различие важно при поиске неисправностей. Пакет может иметь относительно высокий средний результат по прочности шва, но при этом протекать через узкий канал, возникший из-за складки или загрязнения. И наоборот, пакет может не выявлять утечку в конкретном испытании, но показывать очень низкий или сильно варьирующийся профиль прочности отслаивания, что свидетельствует о небольшом запасе надежности процесса.
На практике эти два испытания должны дополнять друг друга. Когда команда проекта наблюдает снижение усилия отслаивания вместе с периодическими нарушениями целостности, вероятное направление расследования отличается от ситуации, когда усилие отслаивания стабильно, но утечки появляются в определенном углу пакета. Первый случай может указывать на изменение процесса термического запечатывания или поверхности материала. Второй может указывать на геометрию оснастки, изготовление пакета, ведение полотна или физическое обращение с наполненными упаковками.
Начинайте с видов отказов, а не с прибора
Команды проектов иногда выбирают метод испытаний потому, что он им знаком, уже используется поставщиком или прибор доступен в другом подразделении. Это может быть обоснованно, но не должно заменять анализ рисков упаковки. Выбранный метод должен соответствовать материалу упаковки, ее геометрии, предполагаемому стерильному барьеру, типу рассматриваемого дефекта и этапу проекта.
Например, прозрачный пленочный пакет может подходить для одного вида визуального исследования или исследования с красителем, тогда как система из пористого материала требует метода, соответствующего данной структуре материала. Методы вакуумного затухания, выделения пузырьков, проникновения красителя, внутреннего нагнетания давления и испытания на отслаивание при растяжении имеют разные преимущества и ограничения. Некоторые из них полезны для скрининга при разработке; другие лучше подходят для валидированной процедуры контроля качества. Метод никогда не следует описывать как «более чувствительный» абстрактно. Чувствительность зависит от механизма дефекта, условий испытания, конструкции упаковки и критериев приемки, установленных для проекта.
Стандарты, такие как ISO 11607, часто применимы при валидации упаковки медицинских изделий, стерилизуемой в окончательной упаковке, тогда как методы ASTM могут быть указаны для конкретных подходов к испытаниям, включая оценку прочности шва и целостности упаковки. Применимую редакцию стандарта, требования заказчика, риски продукции и местные нормативные ожидания должны проверять отделы качества и регуляторного соответствия. Стандарт может направлять работу, но не устраняет необходимости доказать пригодность выбранного метода для фактической системы пакета.
Практическая карта рисков для проектов с пакетами
Перед окончательным выбором оборудования и планов отбора образцов полезно отобразить путь упаковки: поступающие рулонные материалы или готовые пакеты, формование и наполнение, термозапечатывание, воздействие стерилизации при необходимости, вторичная упаковка, транспортировка, складское хранение и вскрытие в клинических или лабораторных условиях. На каждом этапе следует задать вопрос, что может изменить шов или создать путь утечки.
- Факторы, связанные с материалом: стабильность покрытия, изменение толщины пленки, загрязнение поверхности, совместимость герметизирующего слоя или различия между партиями.
- Факторы процесса запечатывания: равномерность температуры губок, воспроизводимость времени выдержки, распределение давления, изношенные запаечные поверхности и точность позиционирования.
- Факторы, связанные с продуктом: острые кромки, захваченный воздух, попадание продукта в зону шва, нестандартные размеры пакета или значительные изменения давления в свободном объеме.
- Факторы после запечатывания: влияние стерилизации, сжатие при упаковке, вибрация, падения, температурные циклы и техника вскрытия оператором.
Это упражнение часто выявляет слабое предположение: что шов — единственная часть системы стерильного барьера, которая имеет значение. Для многих пакетов отказы возникают в местах перехода материалов, концентрации напряжений или манипуляций с упаковкой после запечатывания. Испытуемые образцы должны отражать эти условия, а не ограничиваться наиболее простыми в подготовке образцами.
Включение прочности шва в валидацию процесса
Испытание прочности шва наиболее ценно, когда его рассматривают как инструмент разработки процесса, а не только как приемочное испытание. На ранних этапах команда проекта может использовать данные отслаивания для понимания рабочего окна запечатывания: диапазона условий, при котором швы стабильны, достаточно прочны и соответствуют требованиям к вскрытию. Цель не обязательно состоит в получении наивысшего показателя усилия. Очень прочный шов может быть нежелательным, если он непредсказуемо разрывает подложку, выделяет частицы материала или затрудняет асептическое вскрытие.
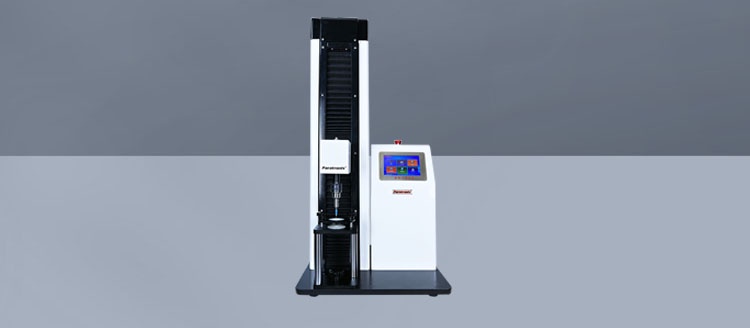
Установка для испытаний на растяжение должна быть выбрана и настроена в соответствии с образцом. Конструкция захватов, ширина образца, угол отслаивания, скорость испытания, рабочая длина и регистрация данных влияют на полезность результата. Не менее важно, чтобы команда фиксировала вид разрушения. Числовое значение без наблюдения за тем, как разделился шов, может скрывать значимые вариации. Когезионное разрушение, адгезионное разделение, разрыв волокон, разрыв пленки и смешанный тип разрушения имеют разное инженерное значение.
При валидации оценивайте не только среднее значение. Большой разброс по ширине пакета, между ячейками, сменами или по рулону может указывать на то, что процесс не центрирован или оборудование неравномерно контролирует тепло и давление. Средние значения могут выглядеть приемлемыми, в то время как отдельные участки близки к нижнему пределу. Поэтому место испытания и ориентация образца должны быть определены в протоколе, а не оставлены на усмотрение оператора.
Как испытания на герметичность помогают, когда линия кажется стабильной
Упаковочная линия может давать стабильные результаты по прочности шва и все же иметь проблемы с целостностью. Рассмотрим ситуацию, когда запаечная губка имеет небольшой поврежденный участок или полотно пакета периодически образует складку при входе в станцию. При испытании на растяжение общий шов может отслаиваться нормально, но может сохраняться узкий локальный канал. Именно в таких случаях полезно дополнительное испытание на герметичность.
Испытания на герметичность также ценны после изменения процесса, которое на бумаге кажется незначительным: новый поставщик пакетов, измененная рецептура покрытия, измененные размеры пакета, замена запаечных губок, измененная конфигурация загрузки при стерилизации или модифицированная транспортная коробка. Руководителям проектов следует избегать рассмотрения этих изменений как независимых. Характеристики упаковки обычно являются результатом взаимодействия материала, оборудования и условий обращения.
Для разработки и анализа первопричин может быть разумно использовать более одного метода. Один метод может помочь визуально локализовать дефект; другой может предоставить более воспроизводимые количественные данные. Окончательный метод текущего контроля должен быть практичным для системы качества, поддерживаться документированными рабочими инструкциями и соответствовать ожидаемому объему производства. Лабораторный метод, требующий обширной оценки со стороны оператора, может быть полезен при расследовании, но менее пригоден для ежедневных решений о выпуске продукции.
Контроль поставщика: испытывайте готовый пакет, а не только сертификат материала
Сертификаты материалов и документация поставщика важны, но они не полностью доказывают, что готовый пакет будет правильно работать на конкретной упаковочной линии. Один и тот же ламинат или пористая подложка могут вести себя по-разному при изменении настроек изготовления пакета, геометрии шва, условий хранения или обработки поверхности. Если производитель медицинского изделия запечатывает окончательный пакет, следует учитывать как поступающий материал пакета, так и фактическую реакцию на запечатывание.
Обоснованный план контроля поставщика может включать определенные входные проверки, архивные образцы, требования к уведомлению об изменениях и сравнительные испытания при введении новых партий или альтернативных источников. Уровень контроля должен отражать риск продукта и историю поставщика. Необязательно каждый раз проверять все возможные характеристики, но рискованно полагаться только на визуальную приемку материалов, непосредственно влияющих на стерильный барьер.
Когда предлагается смена поставщика, сравните образцы при одинаковых настройках запечатывания и условиях испытаний, прежде чем предполагать эквивалентность. Если новому материалу требуется другое окно запечатывания для достижения сопоставимых результатов, он может не быть простой эквивалентной заменой. Это различие может повлиять на объем валидации, производственные инструкции и величину запаса по процессу, доступного операторам.
Выбор оборудования, поддерживающего проект, а не только одно испытание
Прибор для испытаний на герметичность и прочность шва должен соответствовать тому, как принимаются решения на протяжении всего проекта по упаковке. Для команды разработки гибкость оснастки, настроек испытаний, анализа данных и обращения с образцами может быть полезнее, чем узкоспециализированная система. Для лаборатории контроля качества первостепенными могут быть воспроизводимость, четкие рабочие процедуры, контролируемые параметры испытаний и прослеживаемые записи.
Практические вопросы просты: может ли оборудование работать с пакетами наибольшего и наименьшего формата? Подходит ли оснастка для гибких пленок и пакетов из пористых материалов? Может ли команда воспроизводить требуемые условия испытаний? Достаточно ли понятны результаты для исследования аномальных показателей? Какие мероприятия по калибровке, техническому обслуживанию и верификации метода потребуются в системе качества предприятия?
Paratronix Instruments Co., Ltd. разрабатывает приборы для испытаний упаковки для фармацевтической упаковки, пластиковых упаковочных материалов и высокобарьерных материалов. В проектах медицинских пакетов преимущество сотрудничества с опытным поставщиком испытательного оборудования часто заключается в возможности обсудить конструкцию упаковки и предполагаемый дефект до определения системы. Правильная рекомендация должна начинаться с области применения: конструкции пакета, типа шва, ожидаемого дефекта, этапа валидации и необходимого команде процесса подготовки отчетности.
Распространенные ошибки испытаний, вызывающие предотвратимую повторную работу
Одна из повторяющихся ошибок — установление пределов приемки по результатам очень небольшого раннего испытания с последующим рассмотрением этих пределов как постоянных. Данные разработки могут быть полезны, но критерии приемки должны отражать требования к продукции, функцию упаковки, возможности метода и обоснованное понимание вариаций процесса. Другая ошибка — испытывать только швы, изготовленные сразу после настройки. Поведение запаечного оборудования может изменяться после прогрева, во время длительных циклов или после очистки и технического обслуживания.
Команды также недооценивают кондиционирование образцов. Упаковочные материалы могут реагировать на температуру и влажность, особенно при использовании пористых подложек или клеев. Если требования к кондиционированию важны для материала и метода, документируйте их. В противном случае различие, отнесенное к изменению настроек запечатывания, может на самом деле быть различием в среде образца.
Наконец, не следует рассматривать неудачный результат испытания упаковки только как лабораторное событие. Утечка или аномальный результат отслаивания требуют контекста процесса: времени производства, линии, ячейки или дорожки, партии материала, действий оператора, настроек запечатывания, состояния обслуживания и любого необычного обращения. Без этой информации даже эффективный испытательный прибор может сообщить только о симптоме.
Более надежный путь от разработки упаковки до выпуска продукции
Для медицинских пакетов и систем стерильного барьера испытания на герметичность и прочность шва наиболее эффективны как части единой цепочки доказательств. Используйте анализ рисков для выявления вероятных видов отказов. Используйте испытания при разработке для установления реалистичного окна запечатывания. Подтвердите, что упаковка сохраняет целостность после соответствующих последующих нагрузок. Затем перенесите наиболее значимые испытания в контроль поставщиков, валидацию, управление изменениями и текущие решения по качеству.
Основное суждение просто: упаковка не считается доказанно безопасной только потому, что она выглядит хорошо запечатанной, а высокое значение усилия отслаивания не является доказательством целостности стерильного барьера. Проекты становятся более обоснованными, когда выбранные испытания отражают реальную упаковку, реальный производственный процесс и способы, которыми характеристики пакета могут отказать при эксплуатации.
Оставить ответ
Поиск по ключевым словам