


Последние сообщения
 Какие характеристики оказывают наибольшее влияние на стоимость прибора для испытания на усилие прокола?Sep 17, 2026
 Требования к испытателю крутящего момента костных винтов для механических испытаний по ASTM F543Sep 17, 2026
 Параметры испытания самонарезающих винтов на крутящий момент, установку и усилие вырываSep 17, 2026
 Методы неразрушающего тестирования герметичности для контроля целостности блистерной упаковкиSep 17, 2026
 Требования ASTM и ISO к валидации метода испытания усилия прокола пластиковой пленкиSep 16, 2026


Проблема с креплением может сначала проявиться как жалоба при сборке: винт внезапно прокручивается без затягивания, укупорочный элемент трескается при установке или резьбовая вставка вырывается после обращения с изделием. В упаковочных компонентах, пластиковых корпусах, барьерных структурах и формованных деталях такие отказы бывает трудно отследить, поскольку винт может нормально устанавливаться на одной производственной партии и вести себя иначе на следующей.
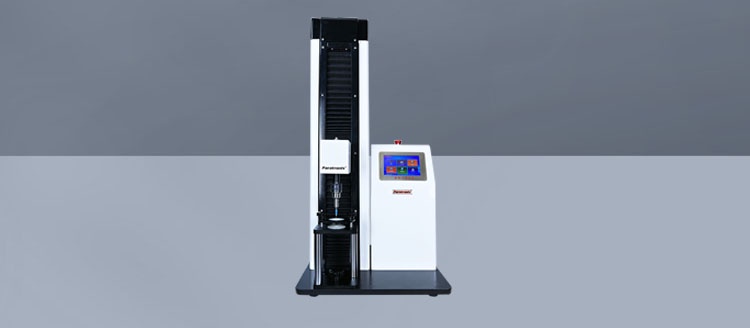
Поэтому тестер самонарезающих винтов следует оценивать по параметрам, которые он способен измерять, и условиям испытаний, которые он может контролировать, а не только по максимальному диапазону усилия или крутящего момента. Основными измеряемыми параметрами обычно являются момент вворачивания, момент посадки, момент срыва резьбы, усилие вырыва и перемещение. В совокупности они показывают, обладает ли система крепления достаточной способностью к формированию резьбы, стабильностью установки и прочностью удержания. Достоверный результат также зависит от использования фактического винта, геометрии материала основания, состояния направляющего отверстия, скорости вворачивания и выравнивания оснастки, ожидаемых в условиях эксплуатации.
Измерения, характеризующие эффективность крепления
Самонарезающие винты создают или формируют резьбу в принимающем материале во время установки. Их характеристики не описываются одним числом. Данные о крутящем моменте объясняют сопротивление, возникающее при взаимодействии винта с материалом, тогда как данные об осевом усилии показывают, насколько надежно сформированная резьба противостоит выдергиванию. Тестер, регистрирующий оба сигнала во времени или в зависимости от перемещения, дает более полезную картину, чем измерение только одного пикового значения.
Связь между этими значениями часто более информативна, чем любое отдельное показание. Высокий момент вворачивания не означает автоматически высокую прочность удержания. Он может быть обусловлен чрезмерным трением на наконечнике винта или слишком малым диаметром направляющего отверстия, однако материал все равно может сорваться до достижения требуемого состояния зажима. И наоборот, низкий момент вворачивания может быть приемлемым, если геометрия винта и материал основания рассчитаны на это, при условии что момент срыва резьбы и сопротивление вырыву остаются в требуемых пределах.
Момент вворачивания: отделение полезного формирования резьбы от чрезмерного сопротивления
Момент вворачивания — это вращающий момент, регистрируемый по мере входа винта в образец и формирования, нарезания или вытеснения материала для создания сопрягаемой резьбы. В ходе контролируемого испытания кривая момента обычно возрастает, когда наконечник винта начинает зацепление, колеблется по мере входа последовательных витков резьбы в материал и вновь изменяется при окончательной посадке. Форма этой кривой может указывать на технологические различия, которые одно пиковое значение способно скрыть.
Например, плавный и повторяемый профиль крутящего момента для разных образцов обычно свидетельствует о стабильности материала и условий установки. Резкие пики могут быть связаны с локальными твердыми участками, загрязнением, несоосностью, резким контактом с формованным элементом или неровным направляющим отверстием. Постепенное увеличение значений в последовательности образцов может указывать на необходимость проверки условий завинчивания, износа инструмента или размеров детали.
При технической оценке следует различать момент, необходимый для формирования резьбы, и момент, прикладываемый после достижения винтом заданной глубины. Это разные этапы. Если испытание продолжается после посадки без определенного правила остановки, зарегистрированный максимум может в основном отражать чрезмерную затяжку, а не нормальные характеристики установки. Это может сделать сравнение материалов вводящим в заблуждение.
Условия, которые должны быть зафиксированы при испытании вворачивания
- Скорость вращения: Полимерные материалы могут по-разному реагировать на различную скорость завинчивания, поскольку фрикционный нагрев и вязкоупругая деформация могут изменять профиль крутящего момента.
- Осевая подача или усилие прижима: Недостаточная осевая поддержка может вызвать срыв биты или неравномерное зацепление; чрезмерное усилие может изменить способ входа винта в образец.
- Глубина вворачивания: Определите, является ли конечной точкой заданная глубина, контакт головки, предел крутящего момента или упор оснастки.
- Состояние винта: Покрытие, конструкция наконечника, форма резьбы, номинальный диаметр и факт повторного использования могут влиять на результат. Использованные винты не следует смешивать с новыми, если повторное использование само по себе не является предметом исследования.
- Геометрия направляющего отверстия: Диаметр, круглость, глубина и расположение относительно кромок или ребер должны соответствовать предусмотренному состоянию детали.
Если спецификация изделия предусматривает допустимый диапазон установки, момент вворачивания обычно оценивается вместе с моментом срыва резьбы. Важный вопрос заключается в том, остается ли нормальный сборочный момент безопасно ниже порога срыва резьбы, одновременно обеспечивая надежную посадку. Узкий запас может создавать производственный риск, даже если оба значения по отдельности кажутся приемлемыми.
Момент срыва резьбы и рабочий диапазон установки
Срыв резьбы происходит, когда принимающий материал больше не способен выдерживать сформированную резьбу при вращении. Винт может продолжать вращаться, но больше не продвигается и не создает значимого усилия зажима. В тонких пластиковых сечениях или материалах с ограниченной глубиной зацепления резьбы срыв может произойти быстро после посадки. Особенно важно определить этот момент, если система крепления будет устанавливаться с помощью механизированного оборудования.
Испытание момента срыва резьбы обычно предусматривает продолжение завинчивания после заданного состояния посадки при контролируемом вращении до обнаружения разрушения резьбы. В зависимости от системы и метода отказ может определяться по резкому падению крутящего момента, устойчивому вращению без осевого продвижения, заданному изменению наклона кривой момента или непосредственному наблюдению сорванного материала. Выбранный критерий должен быть определен до проведения сравнений.
Рабочий диапазон установки представляет собой разницу между моментом, необходимым для достижения правильной посадки, и моментом, вызывающим срыв резьбы. Широкий диапазон обеспечивает сборочному оборудованию большую устойчивость к нормальным вариациям. Узкий диапазон может потребовать более строгого контроля настроек шуруповерта, размеров деталей или выбора винтов. Он также может указывать на необходимость пересмотра конструкции соединения, а не на попытку решить проблему только регулировкой инструмента.
Ошибочно считать наибольший момент срыва резьбы единственным желательным результатом. Агрессивная конструкция для формирования резьбы может увеличить сопротивление, но также повысить требуемый момент вворачивания, создать напряжения в материале основания или вызвать трещины вокруг стойки. Более удачна конструкция, обеспечивающая требуемое удержание и посадку без вызываемых установкой повреждений, которых можно избежать.
Усилие вырыва: испытание удержания после установки винта
Испытание на вырыв измеряет осевое усилие, необходимое для извлечения установленного винта из материала основания. Оно особенно актуально, когда эксплуатационная нагрузка действует параллельно оси винта, например при подъеме крышки, оттягивании компонента от точки его крепления или воздействии на элемент упаковки усилий при обращении. Усилие вырыва не заменяет испытание крутящего момента; оно оценивает другой вид отказа.
Образец следует закреплять так, чтобы усилие извлечения было выровнено с осью винта насколько это возможно. Даже небольшое угловое смещение может внести изгиб, боковую нагрузку или локальный контакт с оснасткой, изменяющий измеряемое усилие. Захват для растяжения должен надежно удерживать головку винта или предусмотренную точку крепления без проскальзывания и деформации образца.
Кривая «усилие—перемещение» помогает различать несколько типов поведения:
- Возрастание усилия с последующим четким пиком и извлечением может указывать на вырыв резьбы.
- Внезапный отказ при малом перемещении может свидетельствовать о растрескивании, разрушении стойки или отказе вблизи кромки.
- Большое перемещение при колеблющемся усилии может наблюдаться, когда резьба постепенно выходит из зацепления или материал деформируется до освобождения.
- Разрушение самого винта или отказ в зоне захвата, а не в материале основания, означает, что метод может не измерять предусмотренные характеристики соединения.
Скорость извлечения должна оставаться контролируемой, поскольку чувствительные к скорости материалы могут демонстрировать разное поведение при вырыве при различных скоростях перемещения траверсы. Требуемая скорость должна определяться применимым внутренним методом, требованием к изделию или признанной процедурой испытания, если она регулирует данное применение. Если внешний метод не применяется, лаборатория должна установить и документировать повторяемую скорость, подход к выравниванию и правило классификации отказов.
Почему результаты по крутящему моменту и вырыву могут не совпадать
Соединение с высоким моментом срыва резьбы все же может иметь умеренное сопротивление вырыву. Это возможно, когда винт создает плотную локальную посадку, но имеет ограниченную длину зацепления, когда материал основания имеет тонкую стенку или когда материал лучше сопротивляется вращению, чем осевому выдергиванию резьбы. Аналогично, высокое усилие вырыва не доказывает, что винт можно безопасно устанавливать на производственной линии: момент вворачивания может быть слишком высоким для имеющегося привода либо может вызвать растрескивание при посадке.
Если результаты не изменяются согласованно, прежде чем предполагать неисправность тестера, проанализируйте механику. Проверьте глубину зацепления винта, шаг резьбы, внутренний и наружный диаметры, размер направляющего отверстия, локальную толщину материала, конструкцию формованной стойки и расстояние до неподдерживаемых кромок. Для многослойных или высокобарьерных структур учитывайте, взаимодействует ли винт с однородным опорным слоем или проходит через слои с различной жесткостью и характером разрушения.
Кондиционирование материала также имеет значение. Жесткость и вязкость пластмасс могут изменяться под воздействием температуры и влажности. Набор образцов, испытанный сразу после формования, может вести себя не так, как детали, хранившиеся в обычных условиях сборки или эксплуатации. Для содержательного сравнения необходимо указывать вместе с результатами период кондиционирования и условия испытаний.
Построение повторяемой последовательности испытаний
Надежное испытание винтов начинается еще до того, как оборудование начнет регистрацию. Образцы следует идентифицировать по партии материала, геометрии, состоянию кондиционирования и значимым производственным переменным. Цель состоит не в создании излишней документации, а в обеспечении прослеживаемости результата, когда позднее обнаруживается неожиданное изменение крутящего момента или отказ при вырыве.
- Осмотрите образец на наличие видимых повреждений, неполного формования, коробления, загрязнения или имеющихся трещин вокруг места крепления.
- Проверьте тип и размеры винта. Используйте винты в одинаковом состоянии и убедитесь, что бита привода соответствует профилю головки.
- Установите образец в жесткую оснастку, которая поддерживает фактическую несущую зону, не сдавливая и не усиливая соединение искусственно.
- До испытания первого образца задайте скорость вращения, осевую подачу, глубину или конечную точку посадки, а также параметры сбора данных.
- Выполните этап вворачивания, регистрируя крутящий момент и, при наличии возможности, осевое перемещение или глубину вворачивания.
- Для оценки срыва резьбы примените определенную процедуру продолжения после посадки и зарегистрируйте точку отказа и внешний вид разрушения.
- Для оценки вырыва при необходимости перенастройте оснастку, выровняйте ось растяжения с осью винта и зарегистрируйте усилие и перемещение до разрушения.
- Анализируйте кривые наряду с пиковыми значениями. Классифицируйте отказ каждого образца как срыв резьбы, вырыв, растрескивание, повреждение винта или недействительное событие, связанное с оснасткой.
Оснастке следует уделять особое внимание. Плохо поддерживаемая формованная стойка может прогибаться во время вворачивания и искусственно снижать измеряемый крутящий момент. Зажим, размещенный слишком близко к винту, может увеличить кажущееся сопротивление вырыву, ограничивая деформацию, которая возникла бы в реальном компоненте. Оснастка должна стабилизировать образец, сохраняя при этом соответствующий механизм разрушения.
Интерпретация вариаций результатов до изменения конструкции
Если результат выходит за ожидаемый диапазон, немедленная замена винта или материала основания может скрыть истинную причину. Начните со сравнения кривых крутящего момента и усилия для соответствующих и несоответствующих образцов. Обращайте внимание на смещенную базовую линию, ранний пик, нерегулярные колебания, измененную точку посадки или иное перемещение при отказе. Эти закономерности часто направляют расследование эффективнее, чем сравнение только пиковых чисел.
Затем разделите вариации на вероятные источники: состояние материала, геометрия формованной детали, качество направляющего отверстия, вариации винтов, настройка инструмента, выравнивание оснастки, а также настройки оператора или автоматизированного привода. Серия испытаний с контролируемыми изменениями полезнее, чем испытание множества образцов в смешанных условиях. Например, можно оценить диаметр направляющего отверстия при постоянных партии винтов, скорости, кондиционировании и геометрии образцов. Это позволяет определить, влияет ли отверстие на момент вворачивания, поведение при срыве резьбы, усилие вырыва или на все три параметра.
Не следует усреднять явные различия в механизме отказа. Два образца могут давать схожее максимальное усилие вырыва, при этом один разрушается вследствие постепенного выхода резьбы из зацепления, а другой — вследствие хрупкого разрушения стойки. Их численное среднее может выглядеть стабильным, но инженерные последствия будут разными.
Характеристики прибора, важные при оценке
При выборе тестера самонарезающих винтов убедитесь, что его датчик крутящего момента и датчик усилия охватывают ожидаемый диапазон с разрешением, достаточным для выявления наименьшего значимого изменения. Избыточный диапазон может снизить практическую чувствительность, тогда как недостаточный диапазон создает риск перегрузки или неполных данных об отказе. Система также должна стабильно контролировать скорость вращения и осевое перемещение, поддерживать надежное крепление образцов и регистрировать крутящий момент, усилие, перемещение и время в синхронизированной записи.
Для работ по разработке возможность просмотра полных кривых испытаний ценна, поскольку она позволяет сравнивать этапы вворачивания, поведение при посадке, начало срыва резьбы и разрушение при извлечении. Для рутинного контроля качества повторяемые рецептуры испытаний и четкая логика приемки помогают уменьшить вариации настройки между операторами. Статус калибровки, обнуление датчиков, состояние биты привода и проверка оснастки должны поддерживаться как часть метода, поскольку эти факторы непосредственно влияют на достоверность измерений.
Окончательный метод испытаний должен отражать реальное соединение, а не идеализированный образец. Винт, испытанный в толстом плоском образце, может дать полезные данные для скрининга материала, но не может автоматически предсказать характеристики в тонкостенном формованном элементе, многослойном упаковочном компоненте или геометрии, расположенной близко к кромке. Наиболее обоснованные данные по крутящему моменту, вворачиванию и вырыву получают при контролируемом методе, который достаточно точно воспроизводит реальные условия крепления, чтобы выявить значимые механизмы отказа.
Оставить ответ
Поиск по ключевым словам