


Последние сообщения
 Тестер для испытания прочности термосварного шва и тестер горячей липкости: какие стандарты ASTM применяются?Oct 24, 2026
 Измерение газопроницаемости: при перепаде давления или при равном давлении?Oct 24, 2026
 ISO 9187 и испытание ампул на усилие вскрытия: какие требования применяются?Oct 24, 2026
 Что измеряет прибор для испытания прокола иглой шприца при её введении?Oct 24, 2026
 Какие требования ASTM F543 предъявляет к прибору для испытания костных винтов на крутящий момент?Oct 23, 2026
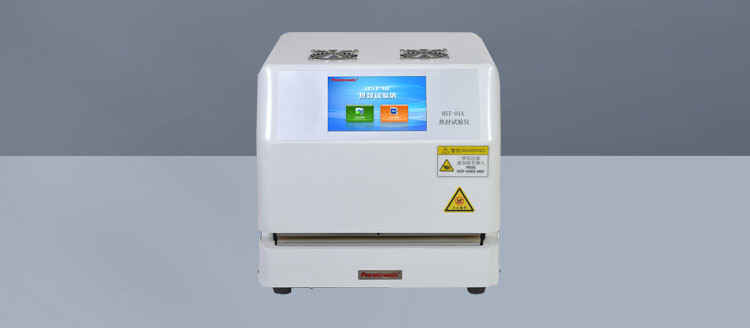
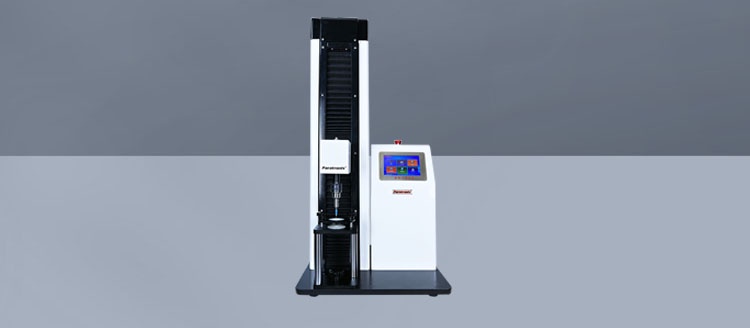
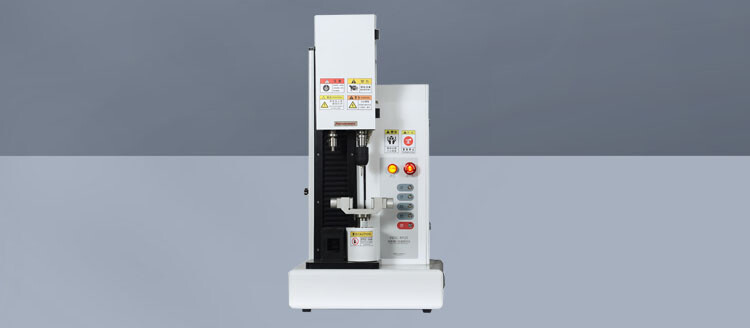
Разница между испытателем прочности термосварного шва и испытателем горячей липкости заключается в том, когда оценивают шов. Для остывшего шва обычный рабочий процесс включает подготовку лабораторных швов по ASTM F2029 и испытание их прочности по ASTM F88/F88M. Если шов должен сопротивляться раскрытию вскоре после размыкания сварочных губок, для испытания горячей липкости применяется ASTM F1921/F1921M.
Именно этот временной аспект определяет выбор междуиспытателем прочности термосварного шва и испытателем горячей липкости. После остывания упаковка может обладать достаточной прочностью, но оставаться уязвимой, пока шов горячий. Поэтому выбор оборудования начинается с определения отказа, который необходимо исследовать, а затем — с подбора прибора и процедуры в соответствии с применимым методом ASTM.
Какой стандарт ASTM применяется для каждой задачи?
Эти три стандарта охватывают разные этапы оценки шва. Если считать их взаимозаменяемыми, можно приобрести неподходящее оборудование или сделать выводы, которые результаты испытания не подтверждают.
ASTM F2029 — это практика подготовки лабораторных термосварных швов; она не заменяет измерение прочности шва. ASTM F88/F88M измеряет прочность шва, но не устанавливает условия сваривания, использованные для подготовки образца. ASTM F1921/F1921M относится к раннему периоду после формирования шва, когда тепловая история и время проведения испытания существенно влияют на результат.
Испытатель термосваривания может формировать шов, не измеряя его прочность
Терминология оборудования может вводить в заблуждение. Машина, называемая «испытателем термосваривания», часто представляет собой лабораторный термосварочный аппарат: он сжимает материал между нагретыми губками при заданных температуре, давлении и времени выдержки. Непосредственный результат его работы — запаянный образец.
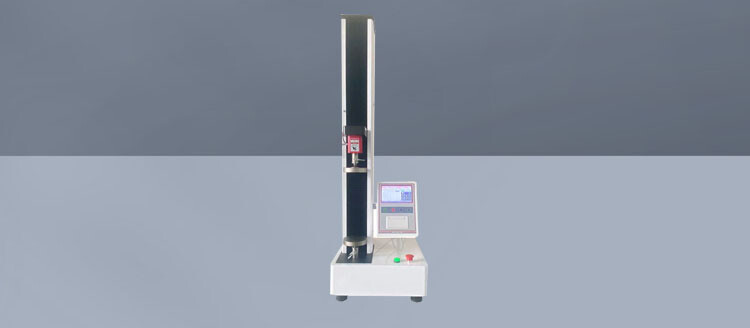
Чтобы определить прочность остывшего образца, лаборатории обычно требуется отдельный испытатель прочности шва или подходящая универсальная испытательная машина с соответствующими захватами и возможностью измерения усилия. Некоторые приборы совмещают функции, поэтому по одному лишь названию изделия нельзя определить, что именно измеряет машина.
При работе по ASTM F2029 и ASTM F88/F88M лаборатория сначала готовит швы в контролируемых условиях. После охлаждения и любой предусмотренной кондиционирующей обработки образцы нарезают и испытывают согласно выбранной процедуре. Это позволяет разделить два вопроса: «В каких условиях был сформирован шов?» и «Какое усилие потребовалось, чтобы его разделить?»
Для испытания горячей липкости требуется другая последовательность действий. Шов формируют, выдерживают заданный интервал после размыкания губок, а затем прикладывают разделяющее усилие, пока шов остаётся горячим. Точная координация этих этапов имеет ключевое значение для измерения. Ручной перенос тёплого образца на обычную разрывную машину, как правило, не позволяет воспроизвести контролируемую процедуру испытания горячей липкости.
Почему прочность остывшего шва не позволяет надёжно прогнозировать горячую липкость
При термосваривании поверхности термосвариваемого слоя приводят в контакт под воздействием тепла и давления. Сопротивление шва раскрытию формируется в результате склеивания и последующего охлаждения. Поэтому его механические свойства могут существенно меняться в период между размыканием губок и достижением упаковкой стабильной температуры.
Рассмотрим вертикальный упаковочный процесс, в котором продукт попадает в только что сформированный пакет вскоре после выполнения нижнего шва. Вес продукта и ударная нагрузка могут воздействовать на шов до того, как он остынет. Удовлетворительный результат испытания на отслаивание после охлаждения не подтверждает, что шов выдержит нагрузку на более раннем этапе.
Важно учитывать и обратное ограничение. Даже если материал демонстрирует полезную горячую липкость, после охлаждения он всё равно должен обладать достаточной прочностью. В зависимости от упаковки готовый шов должен выдерживать манипуляции, оставаться стабильно легко вскрываемым или переносить последующую обработку. Одних данных о горячей липкости недостаточно, чтобы подтвердить эти свойства.
Практически речь идёт о двух этапах эксплуатационных характеристик.Прочность остывшего шва помогает оценить сформировавшийся шов, а горячая липкость — его уязвимость во время формирования и раннего обращения с упаковкой. Для одной и той же упаковки могут иметь значение оба показателя, но каждый из них требует отдельного подтверждения.
Как совместно применять ASTM F2029 и ASTM F88/F88M
Полезное лабораторное исследование охватывает диапазон условий сваривания, а не ограничивается одним швом при одной температуре. Температура, время выдержки и давление взаимодействуют, поэтому изменение одного параметра без контроля остальных затрудняет интерпретацию результата.
ASTM F2029 задаёт основу для подготовки лабораторных швов при оценке свариваемости. Последующее испытание этих швов по ASTM F88/F88M позволяет определить, как меняется прочность остывшего шва в выбранных условиях. Это помогает выявить подходящий диапазон параметров сваривания и сравнить конструкции материалов.
Однако максимальное измеренное усилие не всегда является наилучшим результатом. Для упаковки, которую необходимо вскрывать отслаиванием, может требоваться контролируемое поведение при открывании. В других применениях приоритетом может быть сохранение целостности шва до разрушения окружающего материала. Наряду с усилием фиксируйте характер разрушения: разделение по границе шва, разрыв плёнки или расслоение могут указывать на разные ограничения.
На результаты сравнения влияет и обращение с образцами. ASTM F88/F88M предусматривает разные способы поддержки образца, а его изгиб может вносить вклад в измеряемое усилие. Поэтому в результатах следует указывать применённую методику, а также ширину образца, скорость испытания, условия кондиционирования и приведённый показатель усилия. Числовые значения, полученные по разным процедурам, не следует считать напрямую сопоставимыми.
Условия лабораторного сваривания также должны иметь разумную связь с производственными условиями. Конструкция губок, теплопередача, толщина материала и условия контакта могут различаться на разных машинах. Лабораторное исследование помогает сузить технологическое окно, но подтвердить, что оно применимо на упаковочной линии, позволяют производственные испытания.
Что делает результат испытания горячей липкости по ASTM F1921/F1921M полезным?
Результаты испытаний горячей липкости особенно чувствительны ко времени между формированием шва и приложением нагрузки. За этот интервал шов остывает, а его сопротивление разделению меняется. Два испытания при одинаковой температуре губок могут дать разные результаты, если различаются задержка или условия растяжения.
При сравнении материалов соблюдайте одинаковые условия сваривания и испытания. При исследовании производственной проблемы выбирайте условия, позволяющие воспроизвести уязвимый этап реального процесса. Удобная настройка прибора может обеспечивать воспроизводимые данные, но при этом не отвечать на вопрос, актуальный для производства.
Кривая горячей липкости в зависимости от температуры сваривания часто информативнее одного максимального значения. Она показывает, при каких температурах развивается достаточная прочность горячего шва и в каком диапазоне сохраняется такое поведение. Материал с высокой максимальной прочностью в узком температурном диапазоне может обеспечивать меньше технологической гибкости, чем материал с достаточной прочностью в более широком диапазоне.
Это же относится ко времени задержки. Если упаковка испытывает нагрузку почти сразу после размыкания губок, результат, измеренный после более длительного охлаждения, может завышать её фактическое сопротивление. И наоборот, слишком короткая лабораторная задержка может создавать условия, с которыми реальная упаковка никогда не сталкивается.
ASTM F1921/F1921M предусматривает требования, специфичные для метода. Поэтому при выборе оборудования необходимо установить, какую процедуру поддерживает прибор и как он контролирует сваривание, размыкание губок, задержку, разделение и регистрацию усилия. Общее заявление о «совместимости с ASTM» не поясняет, поддерживает ли предлагаемая конфигурация нужное испытание.
Какая конфигурация подходит для исследуемой проблемы?
Готовые швы слишком легко или нестабильно раскрываются
Начните с испытания прочности остывшего шва по ASTM F88/F88M. Оцените репрезентативные швы упаковки и зафиксируйте место и характер разрушения. Если исследование касается настроек сваривания или выбора материала, дополните его контролируемой подготовкой лабораторных швов по ASTM F2029.
Такое сочетание полезно для сравнения структур термосвариваемых слоёв, оценки изменений условий сваривания и исследования разброса характеристик готовой упаковки. Однако само по себе оно не объясняет отказ, возникающий сразу после размыкания сварочных губок.
Швы расходятся при быстрой фасовке или раннем обращении с упаковкой
Испытание горячей липкости актуально, когда упаковку заполняют до того, как шов набрал достаточную прочность. Например, продукт может падать на только что сформированный нижний шов или натяжение полотна может воздействовать на недавно запаянную область.
Для исследования сопротивления шва на раннем этапе используйте ASTM F1921/F1921M, одновременно сохраняя контроль прочности остывшего шва, если важны эксплуатационные характеристики готовой упаковки. Также проверьте саму линию: неправильное совмещение, складки, загрязнение или неравномерный контакт губок могут вызывать отказы, которые одни лишь данные о горячей липкости материала не помогут устранить.
Новая плёнка или ламинат должны работать на существующей линии
Могут потребоваться оба измерения. Лабораторное термосваривание и испытание прочности после охлаждения помогают определить, формирует ли структура приемлемый готовый шов. Испытание горячей липкости позволяет оценить, набирает ли шов сопротивление достаточно быстро для рабочего цикла линии.
Для высокобарьерных ламинатов барьерные свойства сами по себе не подтверждают пригодность к свариванию. На реакцию при сваривании влияют слой термосвариваемого материала и особенности теплопередачи всей структуры. В фармацевтической упаковке подход к оценке шва также зависит от конструкции упаковки и требований к её вскрытию; горячая липкость имеет значение, если ранняя нагрузка создаёт практический риск.
Что нужно определить до покупки оборудования
До сравнения технических характеристик приборов составьте описание требуемого рабочего процесса. Это позволит выявить пробелы, которые легко упустить, если оценивать машины только по диапазону температур или максимальному измеряемому усилию.
- Определите образец. Укажите, будут ли испытываться лабораторно подготовленные швы, швы, вырезанные из готовых упаковок, или и те и другие; опишите материалы и их толщину.
- Укажите процедуру испытания. Назовите стандарт ASTM, применимый метод или методику и условия, необходимые для содержательного сравнения.
- Соотнесите возможности измерения с материалом. Диапазон и разрешение измерения усилия, захваты и способ обращения с образцом должны соответствовать ожидаемому поведению, особенно для слабых швов или швов, вскрываемых отслаиванием.
- Оцените контроль температуры и времени. Для термосваривания проверьте, как оборудование контролирует условия работы губок. Для испытания горячей липкости учитывайте контроль задержки и синхронизацию размыкания губок с приложением нагрузки.
- Проверьте регистрируемые данные. В полезном отчёте результаты связаны с условиями сваривания, настройками испытания, характеристиками образца и наблюдениями о разрушении.
Также важно учитывать калибровку и техническое обслуживание. Отображаемая температура не описывает все аспекты передачи тепла образцу, а заданное номинальное давление само по себе не подтверждает равномерность контакта. Стабильное состояние губок, правильное совмещение и проверенные измерительные системы обеспечивают воспроизводимость испытаний.
При обсуждении конфигурации с производителем приборов для испытания упаковки, например Paratronix Instruments Co., Ltd., предоставьте сведения о структуре материала, производственной проблеме и предполагаемом рабочем процессе по ASTM. Это даст поставщику конкретную основу для предложения оборудования для лабораторного термосваривания, измерения прочности остывшего шва, испытания горячей липкости или сочетания этих функций.
Испытание прочности шва не подтверждает герметичность упаковки
Важно учитывать ещё одно различие, чтобы избежать распространённой ошибки интерпретации: высокая прочность испытанной полосы не доказывает, что вся упаковка герметична. Испытание прочности шва измеряет механическое сопротивление на выбранном участке. Для выявления канала, прокола или локального дефекта в другом месте может потребоваться отдельное испытание герметичности, подходящее для данной упаковки.
Это важно при установлении критериев приемки. Ни высокая прочность остывшего шва, ни благоприятный результат испытания горячей липкости не являются универсальным критерием приемки качества упаковки. Предельные значения должны учитывать назначение упаковки, ожидаемые нагрузки, требования к вскрытию и другие актуальные проверки эксплуатационных характеристик.
При выборе оборудования начните с определения момента, когда шов должен выполнять свою функцию. Используйте ASTM F2029 для контролируемой подготовки лабораторных швов, ASTM F88/F88M — для измерения прочности остывшего шва, а ASTM F1921/F1921M — когда требуется оценить сопротивление вскоре после сваривания. Такой подход связывает покупку оборудования с измеримой проблемой упаковочного процесса.
Оставить ответ
Поиск по ключевым словам