



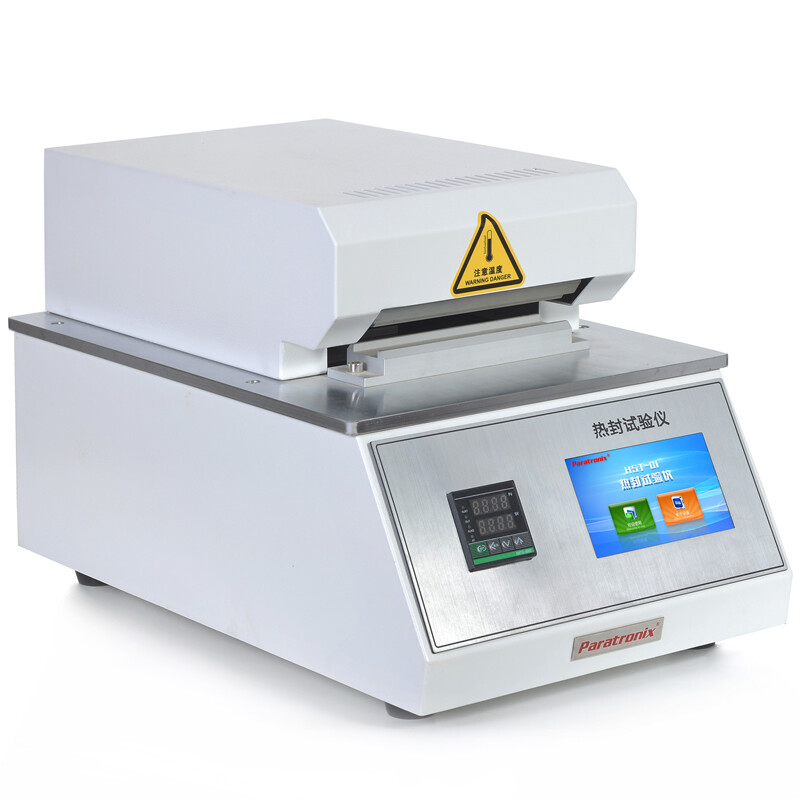
Для чего нужен прибор для испытания термосварных швов по ASTM F2029
Прибор для испытания термосварных швов — это лабораторное устройство, которое соединяет термосвариваемые поверхности упаковочных материалов при контролируемых температуре, давлении и времени контакта. Он помогает специалистам по упаковке исследовать образование швов на пленках, ламинатах, бумаге с покрытием и других совместимых материалах. В результате получают лабораторные образцы для последующей оценки, а также данные о зависимости характеристик шва от условий сваривания. Прибор формирует швы; для определения их прочности, целостности или пригодности необходимы дополнительные измерения, выбранные с учетом конкретного применения упаковки.
ASTM F2029 — это стандартная практика изготовления лабораторных термосварных швов для определения термосвариваемости гибких барьерных материалов по прочности шва. Стандарт задает основу для подготовки образцов в контролируемых условиях, а не предписывает единственный универсальный режим сваривания. Подробные требования следует уточнять в применимой редакции стандарта. Температура, давление или время выдержки, подходящие для одной структуры термосвариваемого материала, могут привести к недостаточному соединению, деформации или повреждению другой.
При планировании исследования важно разграничивать назначение связанных стандартов. ASTM F88/F88M посвящен испытанию прочности шва гибких барьерных материалов после подготовки и кондиционирования образцов. ASTM F1921 рассматривает горячую прочность шва — прочность до его полного охлаждения. Эти измерения отвечают на разные вопросы. Ни лабораторный шов, ни высокий показатель прочности сами по себе не подтверждают целостность упаковки, срок годности, сохранение стерильности или соответствие нормативным требованиям; для таких выводов необходима программа валидации, разработанная с учетом конкретного применения.
Как температура, давление и время выдержки формируют шов
При контактной термосварке нагретые губки передают тепло через структуру упаковочного материала к соприкасающимся слоям герметика. При достаточном тепловом воздействии совместимые слои герметика размягчаются или плавятся и под давлением образуют соединение. На результат влияют состав и толщина материала, состояние поверхности и тепловая история. Поэтому отображаемую температуру губок не следует считать точной температурой на границе контакта. Передача тепла требует времени, а разные структуры могут по-разному реагировать на одинаковые настройки прибора.
Давление обеспечивает контакт поверхностей и помогает компенсировать небольшие неровности, а время выдержки определяет, как долго губки воздействуют теплом и сжатием. Недостаточный контакт может привести к неполному образованию шва; чрезмерное тепловое или механическое воздействие — деформировать материал или вытеснить герметик. Эти параметры взаимодействуют, поэтому изменение одной настройки может повлиять на действие другой. При разработке процесса следует исследовать подходящий диапазон условий, а не полагаться на единственный внешне удачный шов.
Охлаждение также важно для интерпретации результатов: многие полимерные швы становятся прочнее по мере затвердевания. Шов, который после охлаждения демонстрирует достаточные характеристики, может раскрыться под нагрузкой, возникающей сразу после производственной операции термосварки. Регистрируйте интервал и условия между свариванием и испытанием; если важна нагрузка на раннем этапе, отдельно оценивайте горячую прочность шва. Во всех исследованиях контролируйте ориентацию материала, контакт слоев герметика друг с другом, подготовку образцов и условия окружающей среды, чтобы отличать поведение материала от устранимых процедурных отклонений.
Основные конфигурации приборов для испытания термосварных швов и их применение
В лабораторных контактных термосварочных устройствах обычно используется одна нагретая губка с опорной поверхностью либо две нагретые губки, воздействующие на образец с противоположных сторон. В некоторых приборах температуру верхней и нижней губок можно регулировать независимо. Подходящая конфигурация зависит от конструкции материала и исследуемого производственного процесса. Для некоторых материалов подходит симметричный нагрев, тогда как в других случаях требуется намеренно неравномерный нагрев. Перед покупкой следует уточнить фактическую конфигурацию губок, а не делать выводы по фотографии изделия или названию модели.
Однопозиционные приборы удобны для контролируемых исследований при последовательном изменении настроек. Градиентные или многопозиционные системы позволяют за один цикл исследования подготавливать швы при нескольких температурах и потенциально сокращать время предварительного анализа. Однако это преимущество зависит от равномерности температуры, сопоставимости станций и единообразной обработки образцов. На условия контакта также влияют размеры губок, качество обработки поверхности, защитные покрытия и рисунок шва. Эти данные следует указывать в протоколе, поскольку внешне похожие приборы могут формировать разные швы при различной конфигурации контакта.
Импульсные, непрерывные и другие технологии термосварки имеют отличающиеся от контактной сварки при постоянной температуре режимы нагрева и охлаждения. Их пригодность для конкретного исследования по ASTM F2029 следует оценивать с учетом применимого стандарта и предполагаемого метода. Аналогично, прибор для испытания горячей прочности шва и прибор для испытания прочности охлажденного шва выполняют разные функции, даже если в обоих случаях используются термосваренные образцы. Сначала определите задачу: оценка термосвариваемости материала, сопротивления сразу после сваривания, прочности охлажденного шва или герметичности упаковки. Затем выберите оборудование, способное дать ответ.
Практический порядок лабораторной термосварки
Начните с письменной постановки цели, например сравнения двух структур герметика или определения предварительного рабочего диапазона. Зафиксируйте идентификационные данные и партию материала, конструкцию, толщину, ориентацию и условия кондиционирования, если они важны. Подготовьте одинаковые образцы и обозначьте поверхности, которые должны соприкасаться. Составьте матрицу исследования с параметрами температуры, времени выдержки и давления, предусмотрев достаточное количество независимых швов для оценки вариабельности. До начала испытаний определите метод оценки и критерии принятия решения, чтобы полученные данные отвечали исходному инженерному вопросу.
Установите прибор для испытания термосварных швов в соответствии с руководством по эксплуатации, включая требования к электропитанию, сжатому воздуху, если он необходим, и свободному доступу к нагретым или движущимся частям. Проверьте чистоту и соосность губок, контактные поверхности и способы измерения температуры. Дайте системе стабилизироваться и проверьте соответствующие настройки надлежащими методами. Показания давления в линии подачи могут не отражать давление непосредственно на образце: важны геометрия цилиндра и площадь контакта губок. Задокументируйте способ определения усилия или давления термосварки для данного прибора.
Изготовьте и промаркируйте каждый шов, не смешивая образцы, подготовленные при разных условиях. По завершении установленного периода кондиционирования или охлаждения оцените прочность шва выбранным методом, при необходимости зафиксировав ширину образца, конфигурацию испытания, скорость и характер разрушения. Постройте график зависимости характеристик от условий термосварки и наряду со средними значениями проанализируйте вариабельность. Отдельно регистрируйте образование каналов, деформацию, расслоение и другие наблюдения. Результаты лабораторных испытаний должны служить основой для производственных испытаний, поскольку скорость линии, геометрия губок, охлаждение и механическая нагрузка могут изменить рабочий диапазон.
Как выбрать оборудование и оценить стоимость владения
Начните выбор с диапазона материалов и предполагаемых экспериментов. Укажите необходимый диапазон температур, стабильность и равномерность температуры, управление временем выдержки, возможности по усилию, размеры губок и конфигурацию нагрева. Различайте разрешение дисплея и подтвержденную точность: мелкая шкала на экране сама по себе не свидетельствует о метрологических характеристиках. Уточните у поставщиков, как и в каких условиях проверяются заявленные характеристики. Если возможно, запросите оценку на репрезентативных материалах по согласованному протоколу, включая результаты по повторяемости и наблюдаемому состоянию образцов, а не только номинальную максимальную прочность.
Затем оцените удобство повседневной работы и документацию, необходимую вашей лаборатории. В числе важных факторов — доступность калибровки, процедуры очистки, сменные контактные покрытия, управление рецептами, экспорт данных, защита оператора и сервисная документация. Лабораториям, работающим в рамках формальных систем качества, также могут потребоваться контролируемый доступ пользователей, прослеживаемые записи и документированные мероприятия по квалификации. Проверьте каждое требование применительно к предлагаемой конфигурации. Общее заявление о совместимости со стандартами не подтверждает, что в коммерческое предложение включены все принадлежности, функции программного обеспечения или квалификационная документация.
Общая стоимость владения включает прибор, установку, коммунальные ресурсы, калибровку, расходные материалы, обслуживание, обучение, программное обеспечение, если оно предусмотрено, и простой. В нее также входит рабочее время сотрудников на подготовку образцов, перенос настроек вручную, расследование нестабильных результатов и повторные испытания. Сравнивайте коммерческие предложения при одинаковой нагрузке и критериях приемки. В обосновании инвестиций можно оценить экономию за счет ускоренного отбора материалов или сокращения числа повторных испытаний, но расчеты следует строить на фактических объемах и расходах вашей лаборатории. Не следует считать сокращение отказов упаковки или производственного брака гарантированным финансовым результатом.
Сценарии применения и ассортимент оборудования Paratronix
Производители пленок используют лабораторные исследования термосварки для сравнения рецептур герметиков и анализа вариаций материалов. Специалисты по упаковке пищевых продуктов исследуют технологические окна для упаковки, подвергающейся нагрузкам при обращении, наполнении или распределении. Специалисты по медицинской упаковке оценивают условия термосварки в рамках более широкой программы валидации. Для медицинских изделий, подвергаемых терминальной стерилизации, при необходимости применяются соответствующие требования ISO 11607 к упаковке и валидации процесса. Данные по ASTM F2029 могут использоваться при разработке, но не заменяют валидацию фактических процессов формования, термосварки и сборки готовой упаковки.
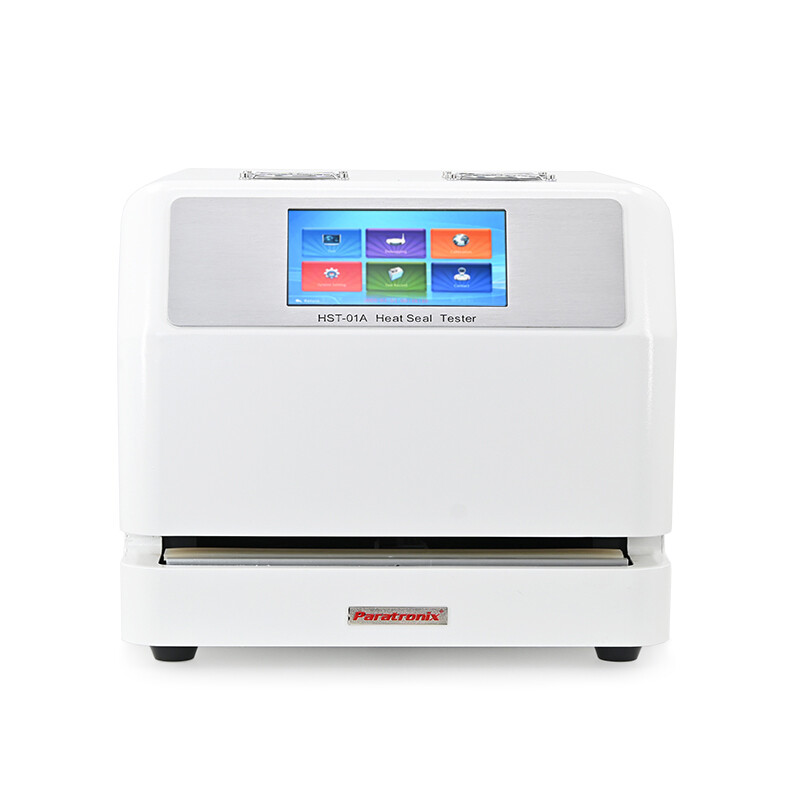
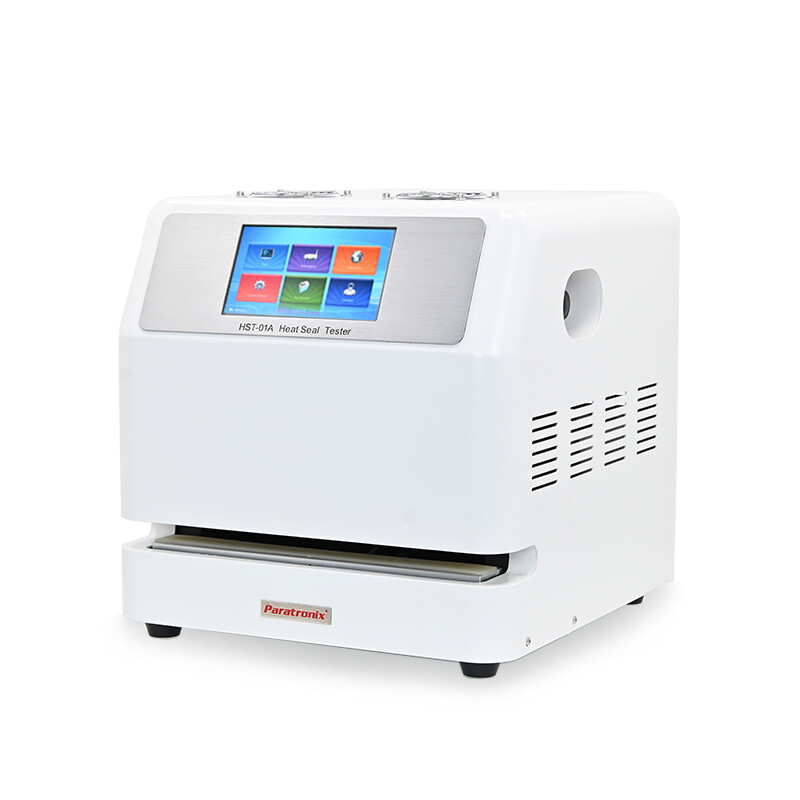
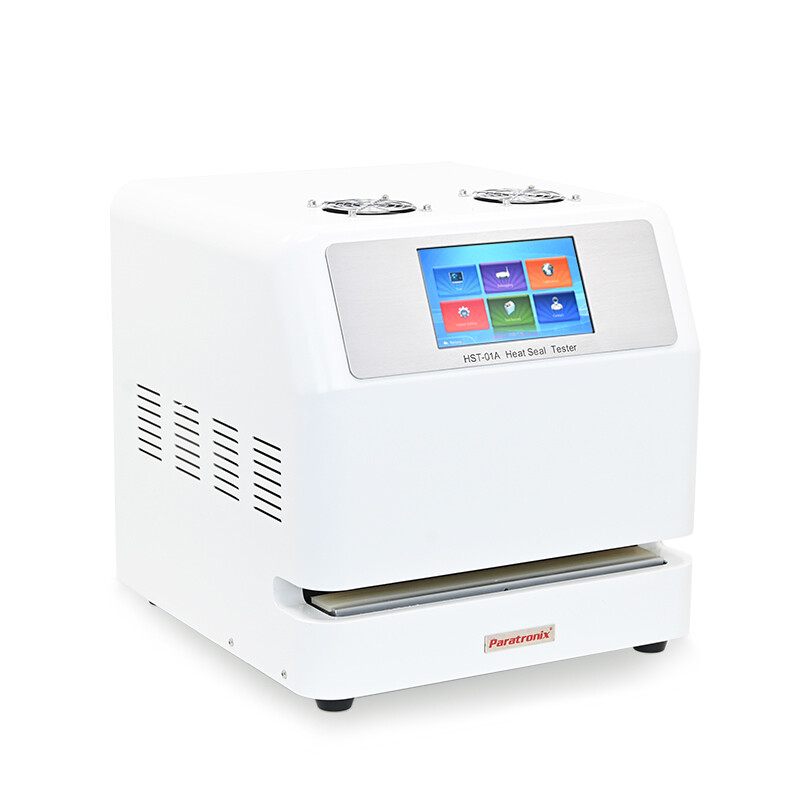
Покупателям, рассматривающим продукцию paratronix, следует оценить модели HST-01A Heat Seal Tester и HST-01B Heat Seal Tester с учетом описанных выше требований к исследованию. Перед выбором запросите актуальную техническую документацию по конструкции губок, диапазонам управления, процедурам проверки, инженерным коммуникациям, принадлежностям и сервисной поддержке. Представленная информация о компании не содержит данных для сравнения характеристик этих моделей. Поэтому обсуждение закупки целесообразно начать с конструкции материала, размеров образцов, предполагаемых стандартов и планируемого объема испытаний.
В ассортимент paratronix также входят оборудование для испытания герметичности, прочности швов, паропроницаемости и физических характеристик медицинской упаковки. Такой широкий выбор позволяет обсуждать взаимодополняющие измерения при разработке упаковки. Выбирайте измерения с учетом механизма отказа: прочность шва, утечка и проницаемость для влаги характеризуют разные свойства. При проверке поставщика можно использовать предоставленный единый код общественного кредита: 91370105689842696E; он идентифицирует организацию и не должен представляться как сертификат продукции или подтверждение компетентности лаборатории.
Техническое обслуживание, новые материалы и приоритеты будущих испытаний
Определяйте интервалы технического обслуживания с учетом инструкций производителя, интенсивности эксплуатации, воздействия загрязнений и требований вашей системы качества. При регулярных проверках следует оценивать чистоту контактных поверхностей, состояние защитных покрытий, соосность губок, состояние пневматической системы, если она используется, а также стабильность температуры, усилия и времени. Регистрируйте ремонт и регулировки, затем оценивайте, могли ли они повлиять на предыдущие или будущие результаты. После значительных изменений перед возобновлением регулярных исследований проверьте работоспособность прибора. Стабильная настройка прибора и документированный метод полезнее для долгосрочных сравнений, чем частые испытания при неконтролируемом изменении конфигурации.
При разработке упаковки все больше внимания уделяется перерабатываемым структурам, сокращению расхода материала и альтернативным системам герметиков. Такие изменения могут повлиять на тепловую реакцию, жесткость, температуру начала образования шва и устойчивость к вариациям процесса. Прибор для испытания термосварных швов помогает инженерам оценить эти эффекты до проведения производственных испытаний. Испытывайте реальные партии материалов в реалистичных рабочих условиях, не предполагая, что проверенный режим автоматически подойдет для новой конструкции. Если важно влияние загрязнений, разработайте отдельное контролируемое исследование и четко отделите его от базовых испытаний термосвариваемости чистых поверхностей.
При принятии будущих решений по оборудованию следует уделять приоритетное внимание прослеживаемости настроек, доступности проверки, полезным записям данных и четкой связи между лабораторными исследованиями и поведением материала в производстве. Запрос в paratronix следует начинать с предоставления репрезентативных образцов, целевых применений, применимых стандартов и требований к отчетности, после чего запросить документированную рекомендацию по модели и перечень поставки. Для дальнейшего планирования метода ознакомьтесь с материалами ASTM F2029: настройка прибора для испытания термосварных швов — температура, давление и время выдержки, а также Прибор для испытания термосварных швов и тестер горячей прочности шва: какие стандарты ASTM применяются?
 Настройка тестера термосваривания по ASTM F2029: температура, давление и время выдержкиОптимизируйте настройку тестера термосваривания для испытаний по ASTM F2029. Узнайте, как проверять температуру, давление и время выдержки, чтобы повысить повторяемость результатов и определить надежный диапазон параметров термосваривания.
 Тестер для испытания прочности термосварного шва и тестер горячей липкости: какие стандарты ASTM применяются?Сравните тестер для испытания прочности термосварного шва и тестер горячей липкости: ознакомьтесь с ASTM F2029, F88/F88M и F1921/F1921M, чтобы понять основные различия и выбрать подходящее оборудование для испытаний упаковки.
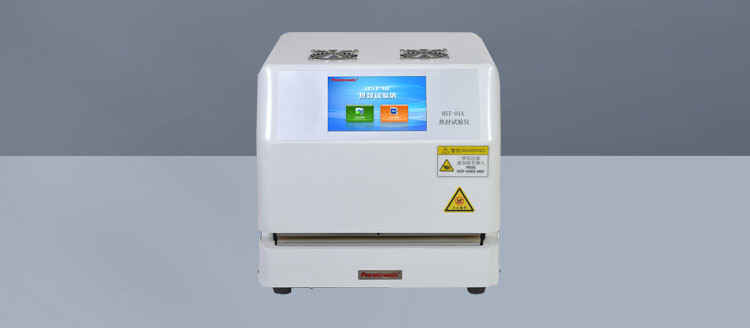
 Тестер термосвариваемости HST-01AТестер термосвариваемости HST-01A (лабораторный термосварочный аппарат) предназначен для определения оптимальных параметров термосваривания, включая время выдержки, давление сварки и температуру сварки, для пластиковых пленок, гибких композитных пленок, бумаги с пластиковым покрытием и других термосвариваемых материалов.
 Тестер термосварки HST-01BТестер термосварки HST-01B (лабораторный термосварочный аппарат) предназначен для определения оптимальных параметров термосварки, включая время выдержки, давление и температуру сварки, для пластиковых пленок, гибких комбинированных пленок, бумаги с пластиковым покрытием и других термосвариваемых материалов.
Поиск по ключевым словам