


Последние сообщения
 Испытание на введение костного винта и испытание на вырыв: что показывает каждый методOct 13, 2026
 Испытание костных винтов на кручение по ASTM F543: требования к оснастке и даннымOct 13, 2026
 Как выбрать автоматический разрывной тестер: диапазон нагрузки тензодатчика для тонких пленокOct 13, 2026
 Настройка тестера термосваривания по ASTM F2029: температура, давление и время выдержкиOct 13, 2026
 ASTM D642 и ISO 12048: требования к испытаниям упаковки на сжатиеOct 12, 2026


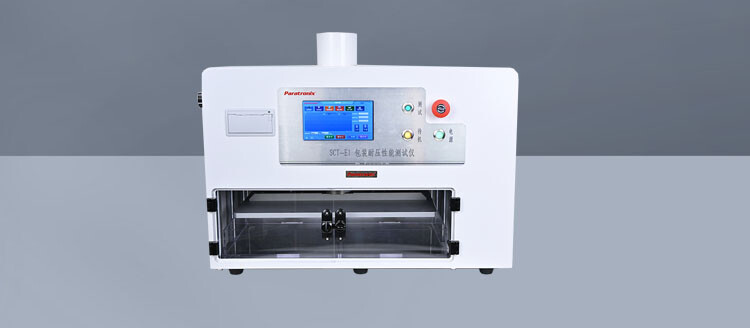
Воспроизводимое лабораторное термосваривание по ASTM F2029 зависит от совместной работы трех параметров: температуры губок, давления прижима и времени выдержки. Универсального сочетания, подходящего для всех упаковочных пленок, не существует. Подбор режима следует начинать с анализа структуры материала и предполагаемого процесса сваривания, а затем проверять, обеспечивает ли прибор для испытания термосвариваемости стабильные условия в месте расположения образца. Одних только отображаемых настроек недостаточно, чтобы подтвердить эквивалентность условий сваривания двух образцов.
Для специалистов, оценивающих материалы, первоочередная задача — установить обоснованное рабочее окно сваривания: диапазон условий, при которых получаются швы, отвечающие заданным требованиям, без недопустимой деформации или повреждения. ASTM F2029 описывает практику изготовления лабораторных термосварных швов для оценки термосвариваемости гибких барьерных материалов. Этот стандарт не устанавливает универсальный производственный режим, а изготовление швов в соответствии с этой практикой само по себе не подтверждает целостность упаковки или соответствие нормативным требованиям.
Определите цель сравнения до настройки прибора
Настройка должна соответствовать задаче, которую призвано решить испытание. Для сравнения альтернативных составов термосвариваемого слоя необходим контролируемый лабораторный метод, позволяющий выявить различия между материалами. Для изучения существующего процесса упаковки требуются лабораторные условия, имеющие значимую связь с этим процессом. В зависимости от этих целей могут различаться конфигурация губок, время выдержки и диапазон температур.
Для начала определите соединяемые поверхности. Зафиксируйте структуру пленки, номинальную толщину, наименование термосвариваемого слоя, если оно известно, и ориентацию при сваривании. Контакт между термосвариваемыми слоями и контакт термосвариваемого слоя с другой подложкой — это разные типы интерфейсов. В многослойных материалах слои между нагреваемой губкой и поверхностью сваривания влияют на теплопередачу, даже если химический состав термосвариваемого слоя не меняется.
До подбора условий определите критерии приемлемого результата. Испытание прочности шва впоследствии может быть основным, но важны также внешний вид и характер разрушения. Высокое измеренное усилие, сопровождаемое разрывом пленки, расслоением или значительной деформацией, необходимо оценивать с учетом требований к упаковке. Например, для вскрываемой фармацевтической упаковки требования к открыванию могут быть не учтены при подходе, ориентированном только на достижение максимальной прочности.
Используйте применимую редакцию ASTM F2029 для определения требований к оборудованию, подготовке образцов, процедуре и отчетности. Приведенные ниже принципы настройки помогают специалистам понять переменные и контролировать их; при этом документированный метод, основанный на стандарте, должен соответствовать его применимым положениям.
Температура: проверьте губки и учтите особенности интерфейса
Заданная температура прибора характеризует систему регулирования нагрева. Шов образуется на границе соприкасающихся материалов. За конечное время выдержки эта граница может не нагреться до температуры губки, особенно если тепло проходит через многослойную структуру. Поэтому одинаковое отображаемое значение температуры может давать разные результаты при использовании разных пленок или конфигураций нагрева.
Установите, нагревается ли одна губка или обе, и отдельно зафиксируйте заданную температуру каждой из них. Также укажите материал поверхности губки, наличие защитного покрытия и конструкцию противоположной поверхности или подложки. Изменение материала покрытия, его состояния или подложки может повлиять на теплопередачу и контакт даже при неизменной заданной температуре.
Перед подготовкой образцов дайте системе стабилизироваться и проверьте температуру подходящим калиброванным методом измерения. Насколько позволяет оборудование, измерение должно отражать температуру соответствующей поверхности сваривания. Положение датчика и качество его контакта влияют на показания, поэтому используйте последовательную процедуру проверки. Датчик контроллера, встроенный в губку, и независимое измерение температуры ее поверхности могут обоснованно показывать разные значения; эту разницу необходимо интерпретировать, а не автоматически корректировать.
Проверьте распределение температуры по участку, используемому для размещения образцов. Если на широкой губке имеется более холодная зона, результаты могут зависеть от положения образца. Единообразное размещение позволяет контролировать эту вариацию в ходе исследования, но не устраняет проблему неравномерности. Также оцените температурный режим в повторяющихся циклах: стабильность в состоянии покоя не обязательно подтверждает достаточное восстановление температуры при заданном темпе лабораторных испытаний.
Для первоначального исследования температурного диапазона поддерживайте давление и время выдержки постоянными. Выберите начальный диапазон на основе имеющихся сведений о материале, результатов предыдущих валидационных работ или предварительных испытаний. Диапазон должен быть достаточно широким, чтобы увидеть развитие сварного шва и начало нежелательных изменений, но испытания не следует продолжать в условиях, явно повреждающих материал. Для всех гибких упаковочных структур не существует универсального и обоснованного диапазона температур.
Вблизи перехода от слабого сцепления к приемлемым швам меньший шаг изменения температуры помогает определить, является ли рабочее окно широким или узким. Наряду с результатами измерения прочности фиксируйте усадку, прилипание, образование складок, смещение термосвариваемого слоя и расслоение. Один лишь рост прочности может скрывать ухудшение качества шва.
Давление: отличайте давление в пневмосистеме от нагрузки на образец
Давление обеспечивает контакт между поверхностями сваривания. Недостаточный или неравномерный контакт может приводить к разрывам шва и нестабильной теплопередаче. Однако увеличение давления не обязательно улучшает шов. Чрезмерная нагрузка может деформировать образец или вытеснить размягченный термосвариваемый слой; результат зависит от структуры материала, температуры и времени выдержки.
Показание пневматического регулятора может отражать давление в системе подачи воздуха к цилиндру, а не давление в месте сваривания. Усилие, передаваемое губками, зависит от исполнительного механизма и механической конструкции прибора. Номинальное среднее контактное давление также зависит от эффективной площади контакта. Поэтому нельзя считать, что два прибора обеспечивают эквивалентное давление сваривания при одинаковой настройке регулятора.
Уточните, как прибор определяет, регулирует и отображает давление. Если оборудование показывает усилие губок, зафиксируйте это значение и соответствующие размеры губок. Если отображается расчетное контактное давление, определите основу расчета. Для рельефных или рифленых губок номинальная площадь шва и фактическая контактная поверхность различаются, поэтому сравнение требует четкого описания геометрии губок.
Прежде чем корректировать давление для устранения нестабильности шва, проверьте соосность, параллельность, чистоту и состояние подложки. Методы оценки отпечатка контакта или индикаторные материалы для измерения давления могут помочь выявить неравномерную нагрузку, если учитывать ограничения этих методов. Изношенная подложка или загрязненная губка могут вызывать локальные дефекты, которые лишь маскируются повышением давления.
После обеспечения стабильного контакта выберите контролируемое значение давления для первого исследования температуры. Дополнительно оцените влияние давления, если на это указывают внешний вид шва, вариативность результатов или особенности предполагаемого производственного процесса. Точно записывайте настройку нагрузки: формулировки вроде «нормальное давление» не позволяют воспроизвести сравнение.
Время выдержки: установите, что именно измеряет таймер
Время выдержки определяет, как долго материал подвергается условиям сваривания. При более длительной выдержке больше тепла может достичь интерфейса, что потенциально позволяет сформировать шов при более низкой температуре губок. Однако это также может усилить деформацию или другие виды термического повреждения. Поэтому температуру и время выдержки следует оценивать как взаимосвязанные переменные.
Уточните, какое событие запускает и останавливает таймер прибора. В зависимости от системы управления отображаемый интервал может отсчитываться от команды срабатывания, обнаружения контакта губок или другого заданного момента цикла. Движение губок и нарастание давления могут влиять на фактическую продолжительность воздействия. Эти различия особенно важны при сравнении коротких циклов сваривания на разных приборах.
Если для оценки важны короткие значения времени выдержки, проверьте их, измерив движение губок или нагрузку подходящим способом. Разрешение отображения таймера не подтверждает точность или воспроизводимость всего цикла сваривания. В протоколе испытаний следует достаточно подробно указать определение времени и метод его проверки, чтобы другая лаборатория могла понять длительность воздействия.
После определения перспективного диапазона температур при одном значении времени выдержки повторите выбранные условия при других значимых значениях времени. Это покажет, есть ли у материала пригодная рабочая область или результат достигается лишь при узком сочетании параметров. Выдерживайте постоянными интервал перед испытанием прочности и условия кондиционирования образцов, поскольку результаты, полученные на разных этапах охлаждения, могут быть несопоставимы.
Если для применения важна прочность сразу после раскрытия губок, оцените это требование соответствующим методом испытания на горячую липкость. Прочность, измеренная после охлаждения шва, не позволяет определить, способен ли он выдержать нагрузку в горячем состоянии.
Определите рабочее окно сваривания с помощью контролируемой последовательности испытаний
Одновременное изменение всех трех параметров затрудняет диагностику неудовлетворительных результатов. Поэтапное исследование позволяет более ясно перейти от первоначальной настройки к определению рабочего окна:
- Настройте механическую систему. Проверьте интерфейс сваривания, конфигурацию губок, чистоту контактных поверхностей, соосность и подходящий режим нагрузки.
- Исследуйте влияние температуры при постоянных давлении и времени выдержки. Определите, при каких условиях начинают формироваться швы, достигается приемлемое качество и появляются повреждения или нежелательный характер разрушения.
- Оцените время выдержки в перспективном диапазоне. Изучите, как рабочий температурный диапазон изменяется с продолжительностью воздействия.
- При необходимости оцените чувствительность к давлению. Определите, влияют ли изменения нагрузки в разумных пределах на сплошность, прочность, внешний вид или характер разрушения.
- Повторите выбранные условия. Для оценки воспроизводимости включите условия вблизи предполагаемых границ, а также потенциальный рабочий режим.
Используйте независимые циклы сваривания для оценки вариации процесса. Несколько полосок, вырезанных из одного сваренного образца, позволяют оценить вариацию внутри данного шва, но не обеспечивают полноценной оценки воспроизводимости между циклами сваривания. Учитывайте это различие при систематизации результатов и указании количества образцов.
Если последующая оценка проводится методом испытания прочности шва по ASTM F88/F88M, обеспечьте единообразную подготовку образцов и применение выбранной методики испытания. Поддерживайте постоянными ориентацию и ширину полосок, кондиционирование, скорость испытания и способ закрепления образцов в соответствии с применимым методом. Иначе различия, вызванные испытанием прочности, могут быть ошибочно отнесены к настройкам термосваривания.
Интерпретируйте данные об усилии вместе с наблюдениями за характером разрушения. Расслоение по границе шва, когезионное разрушение, разрыв пленки и расслоение ламината указывают на разные ограничения. Если подложка разрушается раньше, чем разделяется шов, измеренное усилие может не отражать предельную прочность интерфейса сваривания. Протокол результатов должен позволять различать эти случаи.
Выявляйте проблемы настройки до того, как забраковать материал
Большой разброс результатов при неизменном режиме должен стать поводом проверить настройку. Проверьте размещение образцов, загрязнение поверхностей, складки, соосность губок, восстановление температуры и постоянство нагрузки. Также проверьте обращение с образцами и их нарезку. Повторение испытаний с теми же номинальными настройками без изучения этих факторов может увеличить объем данных, но не устранить неопределенность.
Если шов выглядит сплошным, но имеет низкую прочность, причиной могут быть недостаточный нагрев интерфейса, неподходящие поверхности сваривания, загрязнение или проблема на последующем этапе испытаний. Не следует сразу повышать температуру — это может затруднить выявление причины. Сначала установите, стабильно ли проявляется низкая прочность по всей длине шва и проходит ли разрушение по границе соединения или по другому слою.
Даже хорошие лабораторные результаты необходимо осторожно переносить на производство. Производственная установка для сваривания может отличаться геометрией губок, скоростью восстановления температуры, динамикой нагрузки, скоростью линии и способом подачи пленки. Рабочее окно, определенное в лаборатории, служит основанием для сравнения материалов и разработки процесса; выбранные производственные условия требуется оценивать на оборудовании, предназначенном для фактического применения.
Документируйте условия так, чтобы другая лаборатория могла их воспроизвести
В отчете, содержащем только температуру, давление и время выдержки, остается значительная неопределенность. Укажите идентификацию и ориентацию материала, модель прибора, размеры и конфигурацию поверхности губок, схему нагрева, покрытия или подложку, определения параметров и соответствующие записи о проверках. Зафиксируйте кондиционирование, последовательность сваривания, независимые циклы подготовки и интервал до последующих испытаний.
Укажите редакцию стандарта и отклонения от установленной процедуры. Представьте результаты вместе с наблюдениями о внешнем виде шва и характере разрушения, а также с описанием последующего метода испытания. Не называйте материал или упаковку «сертифицированными по ASTM F2029» только на том основании, что лабораторные швы были изготовлены в соответствии с этой практикой: применение метода и приемка упаковки — это разные утверждения.
Потенциальный режим следует выбирать с учетом границ приемлемых характеристик и ожидаемой вариативности при эксплуатации. Условия, расположенные в пределах подтвержденного рабочего окна с достаточным запасом, легче обосновать, чем условия, при которых незначительное изменение температуры, контакта или времени выдержки приводит к отказу. Если этот запас мал, следует решить, можно ли обеспечить более жесткий контроль процесса или требуется дальнейшая разработка материала и конфигурации сваривания.
Оставить ответ
Поиск по ключевым словам