



Что такое тестер герметичности?
Тестер герметичности — это прибор или испытательная система, используемые для выявления нежелательного проникновения газа или жидкости через изделие, упаковку, уплотнение или сборочную единицу. В зависимости от метода он может показывать наличие утечки, оценивать ее скорость или определять ее местоположение. В отличие от него, тестер прочности шва измеряет усилие, необходимое для разделения шва. Важны могут быть оба параметра: прочный шов не обязательно герметичен, а целый шов не обязательно достаточно прочен для транспортировки и обращения.
Особенности объекта испытаний определяют условия проверки. Жесткий клапан, гибкий пакет и герметичная упаковка медицинского изделия по-разному реагируют на давление и обращение. В одних испытаниях проверяется изделие целиком, в других — конкретное соединение или укупорочное средство. Результаты зависят от испытательной среды, перепада давления, продолжительности, температуры, конструкции оснастки и порогового значения приемки. Поэтому полезная спецификация описывает всю испытательную установку, а не только модель прибора или заявленный предел обнаружения.
Испытания на герметичность применяются при разработке продукции, валидации процессов, входном контроле и контроле качества производства. К числу заказчиков относятся инженеры по упаковке, производители медицинских изделий, пищевые предприятия, поставщики комплектующих и независимые лаборатории. Целью может быть защита стерильного содержимого, сокращение потерь продукции, проверка качества сборки или расследование повторяющегося дефекта. Результат испытания следует оценивать с учетом документированного требования к изделию и метода, способность которого выявлять значимые дефекты подтверждена в реальных условиях эксплуатации.
Как проводятся испытания на герметичность
В большинстве методов создают или используют разницу давления либо концентрации по разные стороны границы испытания. При испытании методом падения давления изделие нагнетают под давлением, дают ему стабилизироваться и отслеживают снижение давления. При вакуумном испытании перепад давления направлен в обратную сторону: из герметичной камеры откачивают воздух и отслеживают изменение давления, указывающее на утечку из помещенной в нее упаковки. Это косвенные измерения, поэтому на результат влияют объем камеры, колебания температуры, свойства материала и разрешение прибора.
При испытании пузырьковым методом изделие под давлением погружают в жидкость либо создают вакуум вокруг погруженной упаковки и наблюдают за выходящими пузырьками. Этот метод помогает определить место утечки, однако чувствительность и повторяемость зависят от условий испытания и наблюдения. В методах с трассерным газом используют обнаруживаемый газ и соответствующий датчик для выявления или количественной оценки утечки. Такие методы подходят для сложных применений, хотя требуют дополнительных операций по подаче газа, подготовке и обращению с ним. Ни один метод не обеспечивает одинаково эффективного обнаружения всех дефектов.
Перед принятием результата отличайте показания прибора от требования к изделию. Изменение давления не обязательно соответствует калиброванной скорости утечки, а скорость утечки, измеренную с одним газом, нельзя напрямую переносить на другие условия испытания без соответствующего анализа. Установите время стабилизации и измерения, контролируйте герметичность уплотнений оснастки и, когда это уместно, проверяйте метод на репрезентативных искусственно созданных дефектах или с помощью калиброванных эталонов утечки. Документируйте неопределенность, повторяемость и обоснование предельного значения для принятия решения о годности.
Основные типы и их компромиссы
Системы испытания методом падения давления обычно рассматривают для компонентов и сборочных единиц, которые можно безопасно подвергнуть давлению и герметично подключить к оснастке. Они позволяют автоматически принимать решение о годности или браке, однако при большом внутреннем объеме, наличии эластичных деталей или изменении температуры может потребоваться более длительная стабилизация и тщательная валидация. В системах дифференциального давления испытуемое изделие сравнивают с эталонным объемом, что позволяет уменьшить влияние некоторых общих факторов. Эффективность зависит от соответствия эталонного объема и стабильности условий испытания.
Системы вакуумного испытания часто рассматривают для герметичных упаковок, поскольку после испытания изделие может оставаться неповрежденным, если процедура не наносит ему ущерба. Пригодность метода зависит от геометрии упаковки, свободного объема, газопроницаемости материала и конструкции камеры. Термин «неразрушающий» описывает воздействие на образец в рамках определенной процедуры; он не означает, что любая упаковка выдержит любой уровень вакуума. Испытания на обнаружение дефектов должны включать реалистичные дефекты и репрезентативные варианты упаковки.
Пузырьковый метод, проникновение красителя и методы с трассерным газом предназначены для решения разных диагностических задач. Пузырьковые испытания и испытания с красителем могут выявить место или путь проникновения через некоторые дефекты, но могут потребовать смачивания, вскрытия или иного нарушения целостности образца. Трассерный газ позволяет проводить высокочувствительные измерения, если это допускают изделие и испытательная установка. Сравнивайте методы по подтвержденной способности обнаруживать дефекты, дальнейшему использованию образца, зависимости от оператора, длительности цикла и совокупной стоимости, а не считайте показатели чувствительности разных методов напрямую сопоставимыми.
Применение и соответствующие стандарты
Для медицинских изделий, стерилизуемых в окончательной упаковке, целостность упаковки является частью более широкой системы стерильного барьера. ISO 11607-1 устанавливает требования к материалам, системам стерильного барьера и упаковочным системам, а ISO 11607-2 — требования к валидации процессов формования, запечатывания и сборки. Выбор метода испытания и критериев приемки необходимо обосновать с учетом упаковки и ее предполагаемого применения. Сам по себе тестер герметичности не подтверждает соответствие всей серии ISO 11607.
ASTM F2096 описывает обнаружение крупных утечек в упаковке методом внутреннего нагнетания давления с визуальным выявлением пузырьков. ASTM F2338 описывает неразрушающее обнаружение утечек в упаковке методом вакуумного спада. ASTM F1929 устанавливает метод обнаружения утечек в швах пористой медицинской упаковки с помощью проникновения красителя в определенных условиях. Каждый стандарт имеет установленную область применения и ограничения; перед выбором метода заказчикам следует ознакомиться с применимой редакцией стандарта и убедиться в его пригодности для используемых материалов, формата упаковки и нормативных требований.
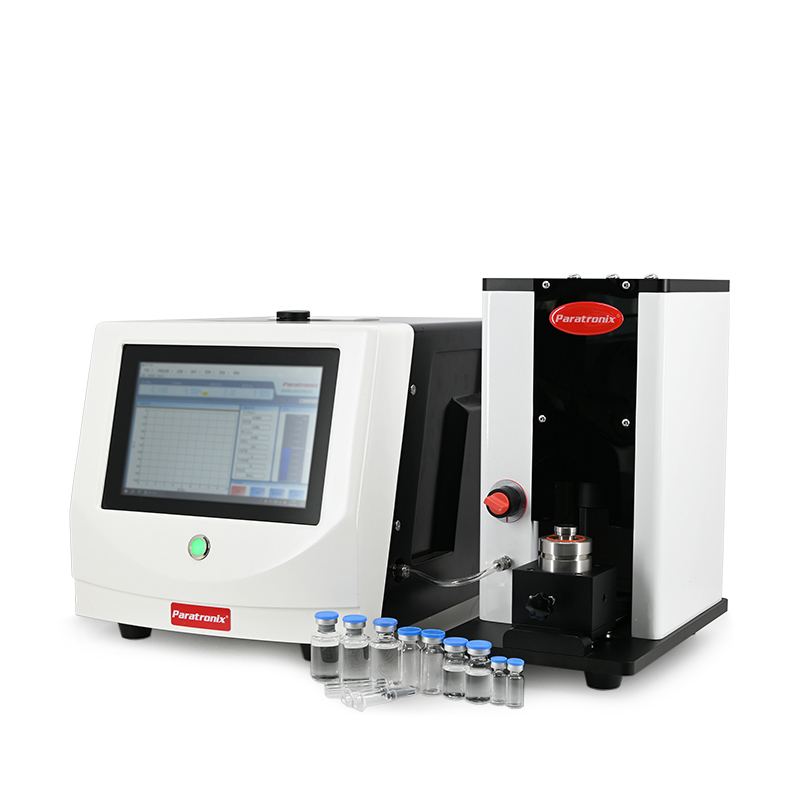
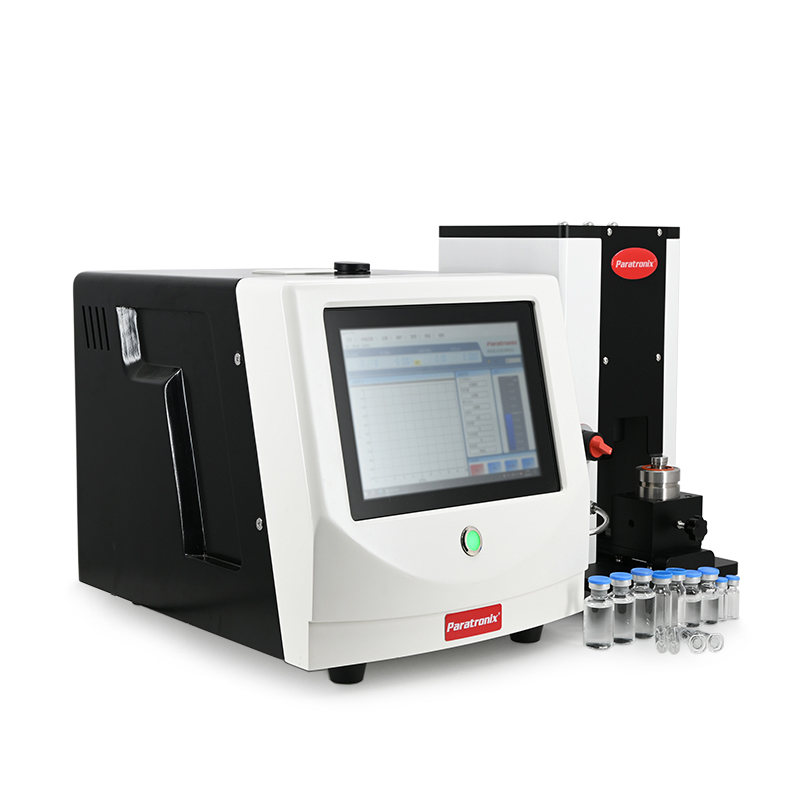
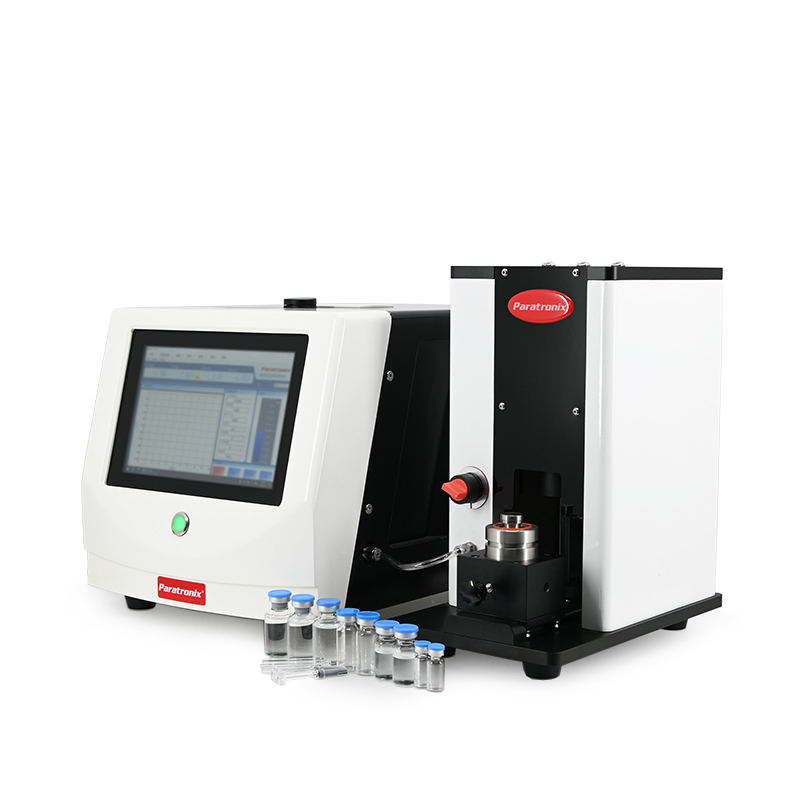
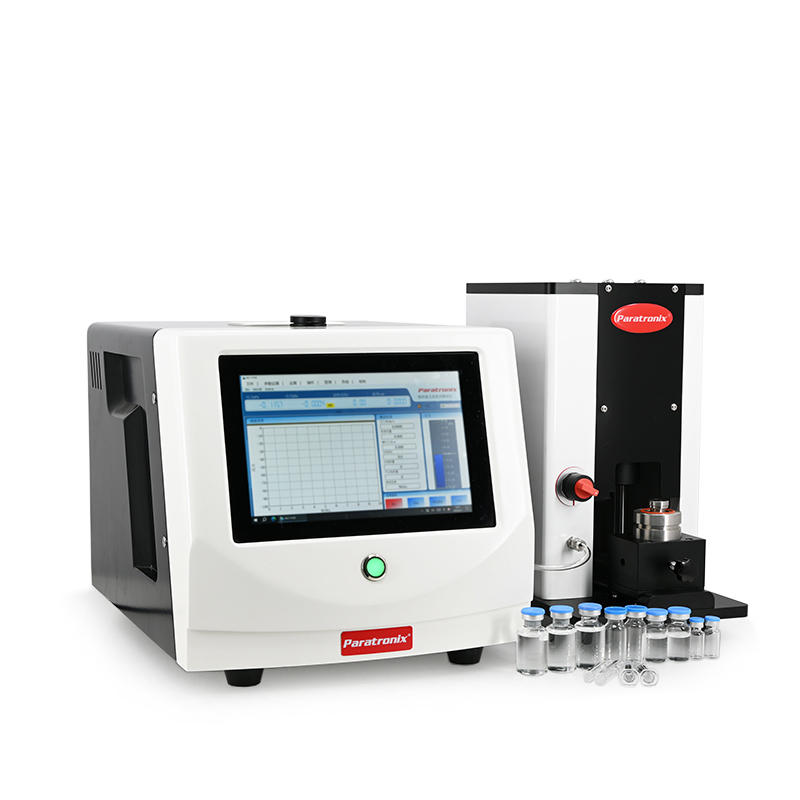
Предприятия пищевой отрасли могут использовать испытания на герметичность для расследования загрязнения шва или дефектов укупорки, а промышленные производители — для проверки корпусов, фитингов и каналов для жидкостей. Для заказчиков, оценивающих методы неразрушающего контроля упаковки, компания paratronix предлагает тестер микропротечек MLT-V100 Non-destructive Micro-Leakage Tester. В ассортимент также входят тестеры герметичности и прочности шва, а также приборы для испытания физических характеристик медицинской упаковки. Прежде чем решать, подходит ли MLT-V100 для конкретного применения, запросите сведения о методе, совместимых форматах образцов и подтверждающие документы по валидации для соответствующего применения.
Как выбрать тестер и провести его валидацию
Начните с определения неисправности изделия, которую необходимо предотвратить, и минимального значимого дефекта или уровня утечки, который испытание должно надежно выявлять. Укажите размеры изделия, материалы, внутренний объем или свободное пространство, геометрию шва и допустимость повреждения образца. Учитывайте ожидаемую производительность и то, предназначено ли испытание для лабораторного контроля выборки или для установки на поточной линии. Эти данные помогут поставщикам предложить метод и оснастку, соответствующие применению, вместо того чтобы выбирать прибор только по заявленному показателю чувствительности.
Запросите испытание на репрезентативных годных образцах и образцах с охарактеризованными дефектами, отражающими вероятные причины отказа. Проверьте обнаружение дефектов при ожидаемых отклонениях размера упаковки, свободного объема, температуры и обращения оператора. В рамках испытания зафиксируйте количество ложноположительных и ложноотрицательных результатов и определите, достаточно ли образцов для предполагаемой валидации. Оцените переналадку оснастки, управление рецептами испытаний, хранение результатов, доступность калибровки, а также порядок идентификации и изоляции забракованных образцов.
Монтаж и регулярный контроль требуют такого же внимания, как и первоначальная оценка возможностей прибора. Уточните требования к инженерным сетям и коммуникациям, ограничения по условиям окружающей среды, требования к обслуживанию оснастки и подготовке операторов, а также доступность калибровки и сервисной поддержки. Установите документированный график с учетом инструкций производителя, условий эксплуатации и требований системы качества; универсального интервала для всех приборов не существует. Периодические проверки с подходящими эталонами утечки или образцами с дефектами помогают выявить дрейф показаний, повреждение уплотнений или ошибки настройки до того, как они повлияют на производственные решения.
Стоимость владения и будущие тенденции
Цена покупки — лишь одна составляющая совокупной стоимости владения. Учитывайте оснастку для каждого формата продукции, монтаж, образцы для валидации, калибровку, техническое обслуживание, запасные уплотнения, время операторов, управление данными, а также газы и расходные материалы. Разрушающие методы могут также повлечь затраты на утилизацию забракованной продукции. Для автоматизированных линий учитывайте интеграцию и простой во время переналадки. Более дорогая система может оказаться экономически выгодной, если она сокращает регулярные потери образцов или трудозатраты, но только если такая экономия подтверждена для предполагаемой нагрузки.
Оцените окупаемость инвестиций, сравнив исходный процесс с предлагаемым методом за установленный период. Используйте ожидаемый объем испытаний, трудозатраты на одно испытание, стоимость образцов, расходы на сервис и затраты на повторные испытания, которых можно избежать. Осторожно оценивайте возможное сокращение числа претензий или отзывов, если оно не подтверждено надежными внутренними данными. Учитывайте затраты на валидацию и переход на новый процесс, а также проведите анализ чувствительности к пропускной способности и предполагаемому количеству ложных отказов. Полученная оценка помогает при закупке, но не гарантирует будущую экономию.
Испытания на герметичность становятся все более автоматизированными, переходят на электронную регистрацию данных и интеграцию с производственным оборудованием, а также все чаще используют неразрушающие методы там, где это технически оправдано. Эти изменения повышают важность контроля доступа, прослеживаемости рецептов испытаний, целостности данных и управления изменениями. Новые упаковочные материалы и более строгие требования к размеру выявляемых дефектов также могут потребовать пересмотра метода. Запрашивая коммерческое предложение у paratronix, предоставьте репрезентативные образцы, целевую производительность, применимые стандарты и требования к документации, чтобы можно было оценить предложенный тестер герметичности в соответствии с четкой спецификацией.
Поиск по ключевым словам