



Что измеряет толщиномер и почему это важно
Толщиномер измеряет расстояние между противоположными поверхностями материала или определяет толщину слоя с помощью соответствующего физического метода измерения. В зависимости от области применения результат может отражать общую толщину листа, толщину покрытия или остаточную толщину стенки. Эти величины служат разным инженерным целям, поэтому перед сравнением приборов покупателям следует точно определить, что именно нужно измерять. Обычно используются микрометры и миллиметры; диапазон измерений должен соответствовать допуску изделия.
Толщина влияет на расход материала, механические свойства, эффективность последующей обработки и соответствие изделия сборке. В упаковке отклонения могут влиять на жесткость, стабильность герметизации и барьерные свойства, хотя по одной только толщине нельзя судить об этих характеристиках. В производстве бумаги калипер влияет на объемность и поведение материала при подаче. При обслуживании металлических конструкций остаточная толщина стенки помогает инженерам оценивать потерю материала. Эффективная программа измерений связывает результаты с конкретным производственным решением, критерием приемки или действием по техническому обслуживанию.
Результат измерения также зависит от реакции материала на испытание. Сжимаемый лист может показывать разные значения при разном контактном давлении, а шероховатая поверхность может увеличивать локальный разброс. Многослойные материалы ставят дополнительный вопрос: относится ли требование ко всей структуре или к отдельному слою. Определение измеряемой величины, состояния образца, места отбора и процедуры измерения повышает сопоставимость результатов между операторами, производственными сменами и лабораториями поставщиков.
Принципы измерения толщины
Контактные приборы измеряют перемещение между опорной наковальней и измерительным наконечником. Образец помещается между этими поверхностями, а механическая или электронная система показывает расстояние между ними. При измерении гибких материалов на результат могут влиять площадь наконечника, прикладываемое усилие, скорость контакта и время выдержки. Поэтому контролируемый контактный метод обеспечивает более высокую воспроизводимость, чем сжатие мягкого образца неподходящим ручным инструментом, если прибор и процедура соответствуют материалу.
Ультразвуковой толщиномер оценивает толщину по времени прохождения звукового импульса через материал. При типичном эхо-импульсном измерении толщина равна скорости звука, умноженной на время прохождения сигнала туда и обратно и разделенной на два. Для этого метода обычно нужен доступ только к одной поверхности, однако точность зависит от правильного выбора скорости звука и преобразователя, применения контактной среды и интерпретации эхо-сигнала. Покрытия, кривизна, крупнозернистая структура и повышенная температура могут усложнить измерение.
Другие методы определяют толщину по электромагнитному или оптическому отклику. Магнитная индукция обычно применяется для измерения немагнитных покрытий на ферромагнитных основаниях, а вихретоковый метод — для оценки непроводящих покрытий на подходящих цветных металлах. Оптические системы могут использовать противоположно направленные датчики перемещения или распознавать границы раздела в совместимых прозрачных материалах. У каждого принципа есть ограничения по применению: отражательная способность, проводимость, свойства основания и структура слоев определяют, можно ли получить обоснованный результат с помощью конкретной технологии.
Основные типы толщиномеров
Настольные контактные толщиномеры широко применяются для бумаги, пластиковых пленок, листов, фольги и других образцов, которые можно разместить между измерительными поверхностями. При выборе обычно учитывают геометрию контакта, давление, диапазон измерений и доступ к образцу. Ручные микрометры удобны для измерений подходящих материалов, но требуют внимания к контролю усилия и особенностям обращения. Специализированный лабораторный прибор особенно полезен, когда предписанный метод требует стабильной нагрузки и многократных измерений большого числа образцов.
Портативные ультразвуковые толщиномеры подходят для многих инспекционных задач при проверке труб, резервуаров, листов и компонентов, к которым есть доступ только с одной стороны. Толщиномеры покрытий предназначены для другой задачи — измерения поверхностного слоя на совместимом основании. Эти приборы не следует считать взаимозаменяемыми. Прибор для измерения краски на стали может не подойти для определения общей толщины полимерного листа, а обычный ультразвуковой толщиномер может плохо справляться с очень тонкими пленками или сложными ламинатами.
Бесконтактные системы применяются там, где контакт может деформировать или повредить материал либо мешать его движению. В зависимости от технологии они могут непрерывно строить профиль и помогать выявлять отклонения по ширине производственного полотна. Для установки могут потребоваться стабильное крепление, защита от вибрации, чистый оптический тракт и валидация для конкретного применения. Покупателям следует сравнивать лабораторные выборочные измерения и непрерывный контроль с учетом решаемых задач, включая необходимость оперативной обратной связи для производственного процесса или периодических приемочных испытаний.
Применение в упаковке и промышленном контроле качества
Производители упаковки измеряют толщину при входном контроле, настройке производства, корректировке процесса и приемке готовых рулонов. Отбор проб по ширине полотна и его длине позволяет выявить отклонения, которые могут остаться незамеченными при одном измерении. Производители бумаги и картона контролируют калипер для обеспечения стабильности последующей переработки, а производители пленок оценивают однородность размеров на соответствие спецификациям заказчика. Планы отбора проб должны учитывать поведение процесса, геометрию рулона и последствия приемки материала, не соответствующего согласованному допуску.
Специалисты по медицинской упаковке могут использовать данные о толщине наряду с результатами испытаний на прочность шва, утечки и проницаемость при изучении изменений материала или процесса. Каждое испытание отвечает на отдельный вопрос, а соответствие размеров не подтверждает целостность упаковки или сохранение стерильности. Например, ламинат может соответствовать спецификации по толщине, но при этом иметь дефект герметизации. Сочетание взаимодополняющих испытаний помогает определить, связано ли отклонение с материалом, операцией переработки или процессом герметизации.
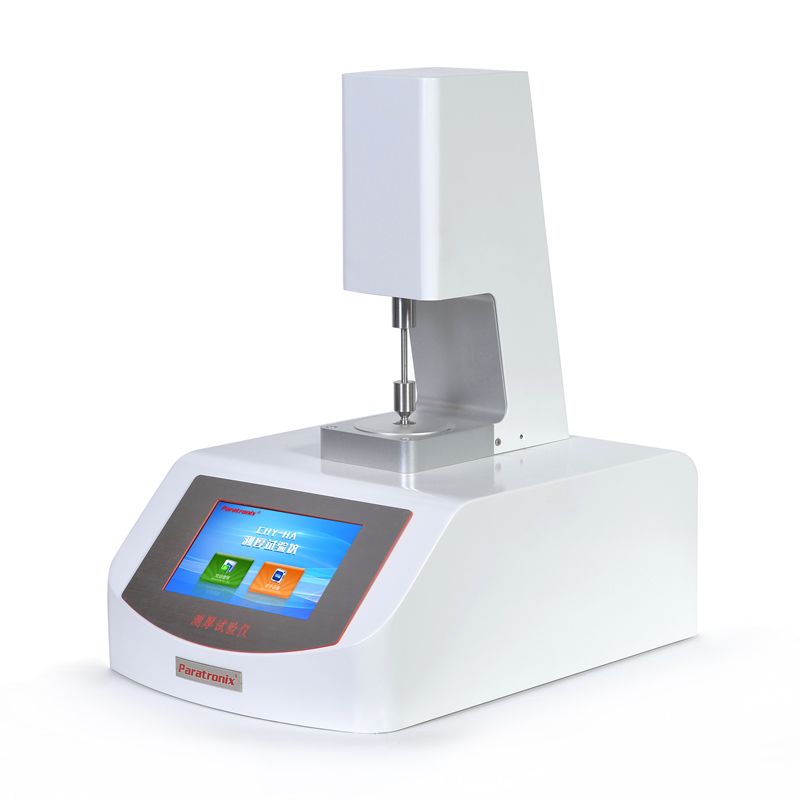
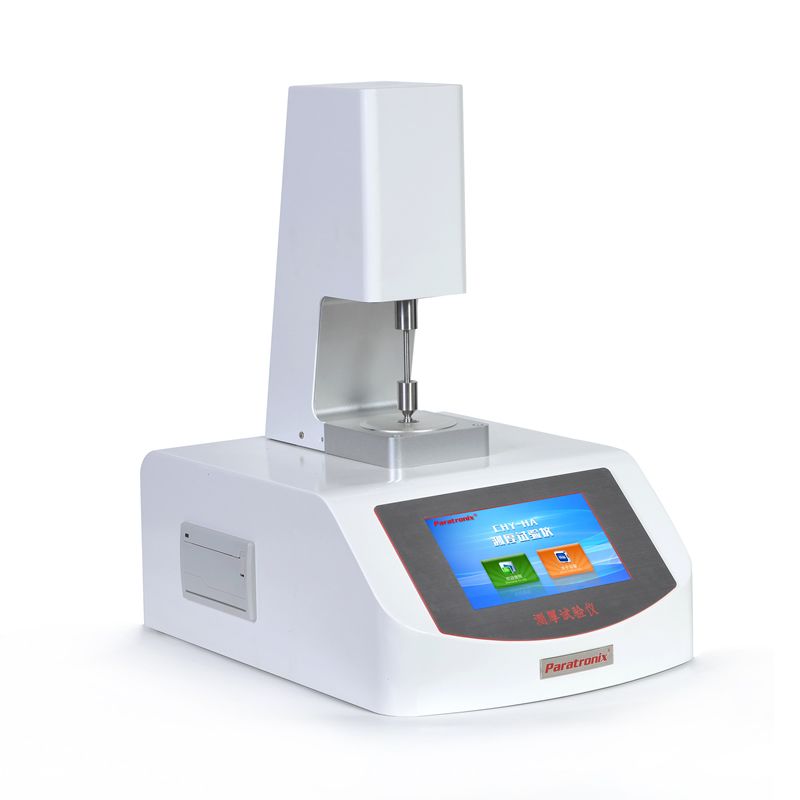
В каталоге paratronix указан толщиномер PTT-03A, который покупатели могут оценить с учетом своих материалов и методов. В ассортимент поставляемого оборудования также входят приборы для испытаний на паропроницаемость, утечку, крутящий момент, коэффициент трения и воздухопроницаемость, а также оборудование для определения физических характеристик медицинской упаковки. Этот ассортимент может быть полезен лабораториям, планирующим взаимодополняющие измерения. Запросите документированные технические характеристики PTT-03A и испытание образцов, чтобы подтвердить пригодность прибора, включая условия контакта, возможности измерения и доступные функции формирования отчетов.
Применимые стандарты и метрологическая прослеживаемость
Выбирайте метод испытания с учетом материала и требований договора. ISO 534 устанавливает требования к измерению толщины, плотности и удельного объема бумаги и картона. ISO 4593 описывает механическое сканирующее измерение толщины пластиковой пленки и листового материала, а ASTM D6988 содержит рекомендации по определению толщины образцов пластиковой пленки. Эти документы не являются взаимозаменяемыми инструкциями. Перед выбором оборудования или сравнением результатов проверьте применимую редакцию, область действия, подготовку образцов и предписанные условия измерения.
Для других задач ISO 2808 описывает методы определения толщины пленок лакокрасочных материалов, а ISO 16809 — ультразвуковое определение толщины. Указание стандарта в коммерческом предложении не означает, что любая конфигурация прибора отвечает всем применимым требованиям. Попросите поставщика указать применимый метод и документально подтвердить, каким образом предлагаемое оборудование его поддерживает. На пригодность результата для конкретной цели также влияют данные калибровки, процедуры для операторов и условия в лаборатории.
Калибровку следует выполнять с использованием подходящих эталонов с документально подтвержденной прослеживаемостью и неопределенностью. При регулярных проверках также следует контролировать стабильность нуля, состояние измерительных поверхностей и, если это применимо, контактное усилие или давление. paratronix указывает Единый государственный регистрационный номер 91370105689842696E в качестве регистрационной информации о компании. Эти данные помогают проверить личность поставщика; техническую приемку следует отдельно основывать на документации на прибор, данных калибровки и подтвержденных характеристиках при испытании по методу покупателя. Связывайте эти записи с идентификационными данными оборудования и историей изменений.
Как выбрать толщиномер
Начните с письменной спецификации применения, в которой указаны состав материала, ожидаемая толщина, допуск, размеры образца, текстура поверхности и сжимаемость. Определите, доступны ли обе поверхности и может ли измерение оставить след. Затем установите требуемый метод, условия контакта и параметры контроля окружающей среды. Такая спецификация помогает избежать распространенной ошибки при закупке: выбора прибора с привлекательным диапазоном измерений без учета физических условий, необходимых для получения значимых результатов на реальном изделии.
Оценивайте разрешение, заявленную точность, повторяемость и неопределенность измерения по отдельности. Мелкий шаг отображаемых значений не подтверждает соответствующую точность. Запросите информацию о характеристиках во всем предполагаемом диапазоне измерений и в релевантных условиях. При оценке используйте репрезентативные образцы, близкие к предельным значениям, в том числе образцы со сложными поверхностями или из сжимаемых материалов. При жестких допусках оцените, может ли неопределенность измерения изменить решение о соответствии, и согласуйте подходящее правило принятия решения до начала регулярного контроля.
Эксплуатационным требованиям следует уделять не меньше внимания. Проверьте удобство обращения с образцами, глубину зева, скорость измерения, требования к обучению операторов, экспорт данных и доступность сервиса. Запросите демонстрацию по согласованной процедуре и, где это практически возможно, сравните результаты с установленным эталонным методом. Для толщиномера PTT-03A попросите paratronix письменно подтвердить поставляемую конфигурацию и сопроводительную документацию. В спецификации закупки следует определить критерии приемки, комплектность, предоставляемые документы о калибровке, обязанности по установке и порядок действий при неудовлетворительных результатах приемочных испытаний.
Ежедневная эксплуатация и совокупная стоимость владения
Практический рабочий процесс начинается с идентификации образца, необходимого кондиционирования и проверки измерительных поверхностей. Перед испытанием проверьте ноль и подходящий эталон, затем измерьте точки, определенные процедурой отбора проб. Не допускайте складок, случайного сгибания, загрязнений и поврежденных участков, если именно эти особенности не являются объектом контроля. Записывайте отдельные результаты наряду со сводной статистикой, предусмотренной методом. Сохраняйте достаточно информации о местах измерений, чтобы отличать вариации материала от ошибок обращения с образцом или дрейфа прибора.
Периодичность обслуживания должна учитывать интенсивность использования, условия окружающей среды, рекомендации производителя и предыдущие результаты проверок. Надлежащим образом очищайте контактные поверхности, проверяйте подвижные части и выясняйте причины неожиданных изменений до передачи сомнительных результатов. Ультразвуковые системы требуют контроля состояния преобразователя, контактной жидкости и настроек скорости звука. Повторная калибровка может потребоваться после ремонта, удара, перемещения прибора или неудовлетворительной проверки. При разработке документированной процедуры на случай неудачной проверки следует учитывать, сохраняют ли силу предыдущие результаты и требуется ли повторная оценка затронутого материала.
Совокупная стоимость владения включает цену покупки, принадлежности, калибровку, обучение, расходные материалы, плату за программное обеспечение (если применимо), техническое обслуживание и простой. В нее также входят время операторов и последствия ошибочных решений о приемке или браковке. Рассчитывайте окупаемость на основе документированных исходных данных о трудозатратах на контроль, доработке, браке и претензиях. Не следует приписывать все улучшения самому прибору: результат зависит от качества отбора проб, компетентности сотрудников и того, приводят ли результаты измерений к эффективным изменениям процесса.
Будущие тенденции и следующий шаг при закупке
Измерение толщины развивается в направлении интегрированного ведения записей, автоматизированного обращения с образцами и более тесной связи с управлением производством. Цифровая передача данных может сократить число ошибок при вводе, а результаты с привязкой к местоположению помогают выявлять закономерности по листам или рулонам. При внедрении автоматической корректировки производителям необходимо подтвердить характеристики датчиков, время отклика и контрольные пределы. Эффективная автоматизация требует стабильного процесса измерений и четкого понимания того, какие переменные производства влияют на наблюдаемые отклонения толщины.
Сокращение расхода материалов, использование вторичного сырья и усложнение упаковочных структур создают дополнительные трудности при измерениях. Для более тонкой структуры может потребоваться более строгий контроль, а неоднородность поверхности или сжимаемость могут усложнить сравнение результатов. Лабораториям могут понадобиться взаимодополняющие методы, позволяющие отличать общую толщину от характеристик отдельных слоев. Поэтому закупочным подразделениям следует учитывать будущие материалы и реальные потребности в модернизации, включая совместимость данных и сервисную поддержку, требуя при этом подтверждений для любых заявленных возможностей, влияющих на приемку продукции.
Чтобы начать техническое обсуждение с paratronix, предоставьте репрезентативные материалы, пределы толщины, требуемый стандарт, ожидаемый объем испытаний и требования к отчетности. Запросите оценку PTT-03A и коммерческое предложение с указанием конфигурации, объема калибровки, обучения и условий поддержки. Для применения в бумажной промышленности можно также обратиться к связанной статье «Что измеряет толщиномер бумаги и почему это важно для контроля качества?». Принимайте окончательное решение о покупке на основании документально подтвержденного соответствия задачам применения и согласованных результатов приемки.
Поиск по ключевым словам