



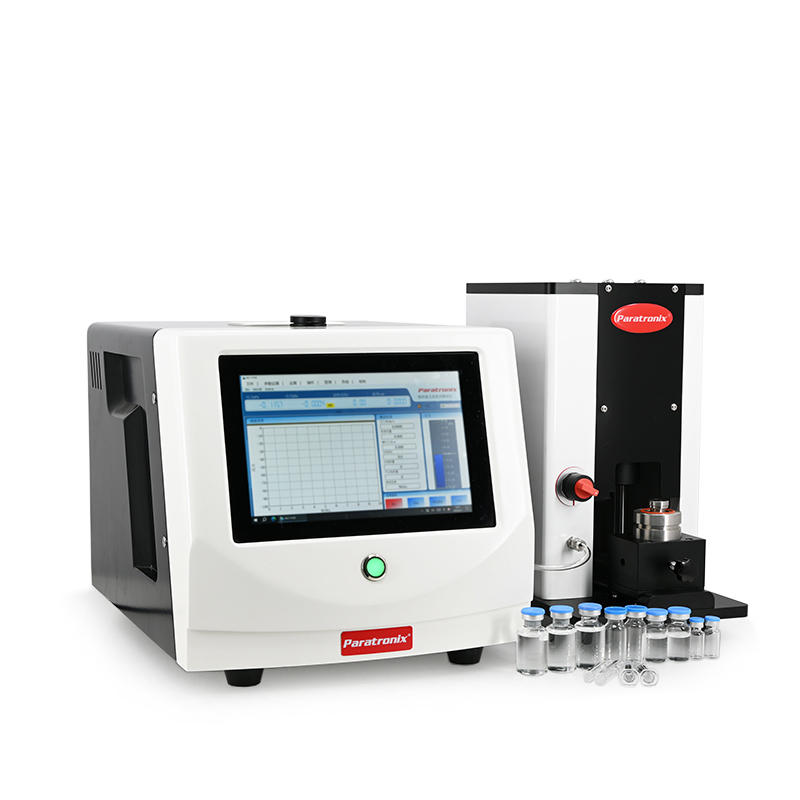
Что измеряет неразрушающий тестер герметичности упаковки
Неразрушающий тестер герметичности оценивает, сохраняет ли закрытая упаковка предусмотренные барьерные свойства без намеренного вскрытия, разрезания или загрязнения. В зависимости от метода прибор может обнаруживать движение газа через утечку, изменения давления или сигнал от трассирующего вещества. Упаковка, свободное пространство над продуктом и условия испытания образуют измерительную систему; прибор не измеряет напрямую все возможные дефекты любых материалов.
Целостность упаковки и прочность шва — взаимосвязанные, но разные характеристики. Целый шов может быть недостаточно прочным для обращения с упаковкой, а прочный шов — содержать небольшой канал. Поэтому неразрушающее испытание целостности не заменяет автоматически испытания на прочность при отслаивании, разрыв или другие механические испытания. Производители обычно сочетают методы с учетом риска для продукта, конструкции упаковки и характеристик, которые необходимо контролировать.
Термин «неразрушающий» также описывает предполагаемое воздействие валидированного испытания, а не гарантирует, что каждый образец останется пригодным для продажи. Вакуум, давление, сжатие, трассирующий газ или многократное обращение могут повлиять на чувствительные продукты или упаковку. Прежде чем возвращать испытанные единицы продукции в запас, убедитесь, что процедура не ставит под угрозу качество продукта, стерильность, маркировку или другие требования к выпуску.
Принципы работы методов обнаружения утечек
При испытании методом вакуумного спада герметичную упаковку помещают в камеру и снижают давление вокруг нее. Если через утечку выходит газ, после стабилизации системы давление в камере может измениться измеримым образом. Отклик зависит от пути утечки, объема свободного пространства над продуктом, подвижности упаковки, объема камеры и перепада давления. Валидированный порог позволяет отличить допустимый отклик от результата, требующего расследования; это не универсальное значение размера утечки.
При методах спада давления и дифференциального давления отслеживают изменения давления, связанные с потоком газа, либо сравнивают условия испытания с эталонными. Практическая схема зависит от того, герметична ли упаковка, подключена ли она к испытательному порту или помещена в камеру. Подача давления через прокол или фитинг может сделать конкретную процедуру разрушающей, даже если тот же принцип измерения применяется и в неразрушающих системах.
К другим подходам относятся обнаружение трассирующего газа и анализ свободного пространства над продуктом. При трассерных методах выявляют прохождение выбранного газа через утечку, а при анализе свободного пространства оценивают газовые условия внутри контейнера с помощью подходящего метода измерения. Некоторые измерения свободного пространства выполняются без проникновения в упаковку; другие требуют отбора проб и являются разрушающими. Выбирайте метод с учетом материалов упаковки, содержимого, предполагаемых путей утечки, требований к обнаружению и совместимости с продуктом.
Области применения и соответствующие стандарты
Производители фармацевтической продукции и медицинских изделий используют испытания целостности упаковки для подтверждения защиты стерильного барьера и в исследованиях срока годности продукции. К типичным форматам относятся блистерные упаковки, лотки, пакеты и герметичные контейнеры. Пищевая и другая чувствительная продукция также может нуждаться в защите от влаги, кислорода, загрязнения или потери модифицированной газовой среды. Подходящее испытание определяется контролируемым риском, а не только тем, выглядит ли упаковка герметичной.
ASTM F2338 описывает метод вакуумного спада для неразрушающего обнаружения утечек в упаковке с учетом применимости и валидации метода. ASTM F2096 описывает испытание на утечки пузырьковым методом с подачей давления внутрь и обычно является разрушающим, поскольку давление подается через отверстие в упаковке. Для упаковки стерильных медицинских изделий стандарт ISO 11607 устанавливает требования к упаковочным системам и их валидации. Для конкретного продукта и рынка обращайтесь к действующим редакциям стандартов и применимым нормативным требованиям.
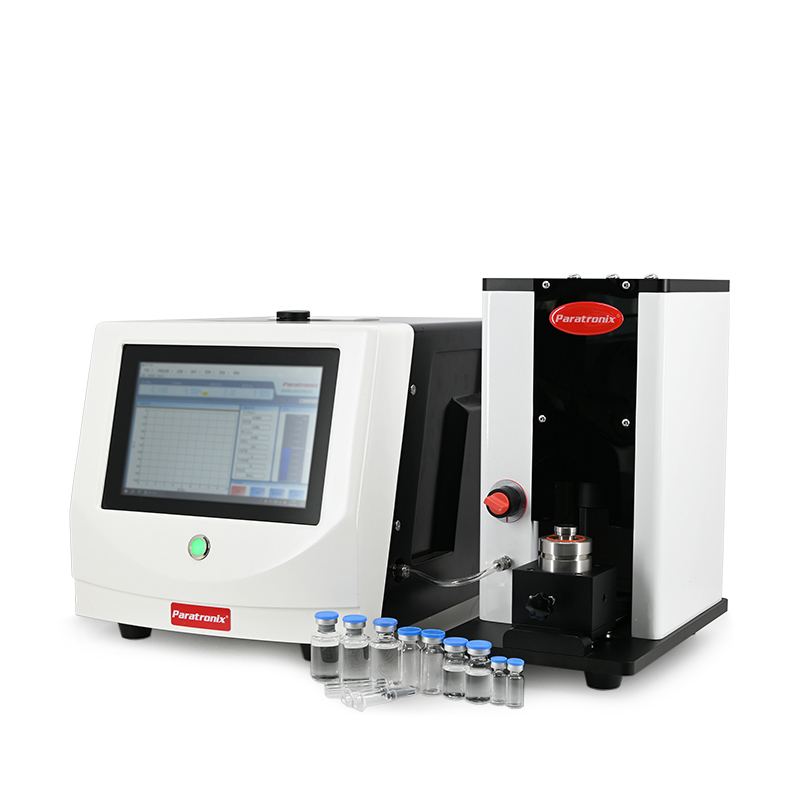
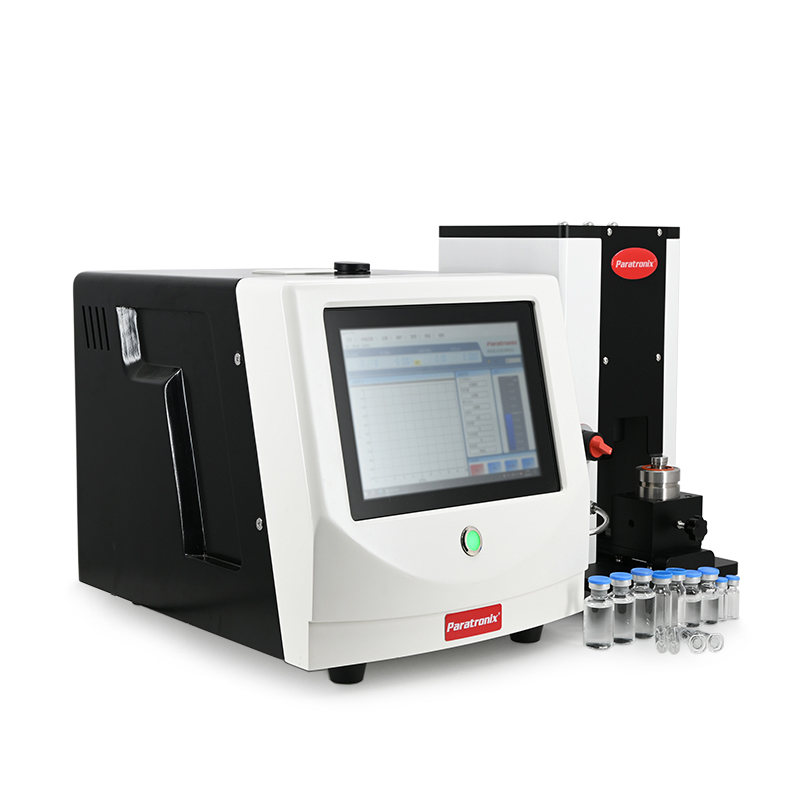
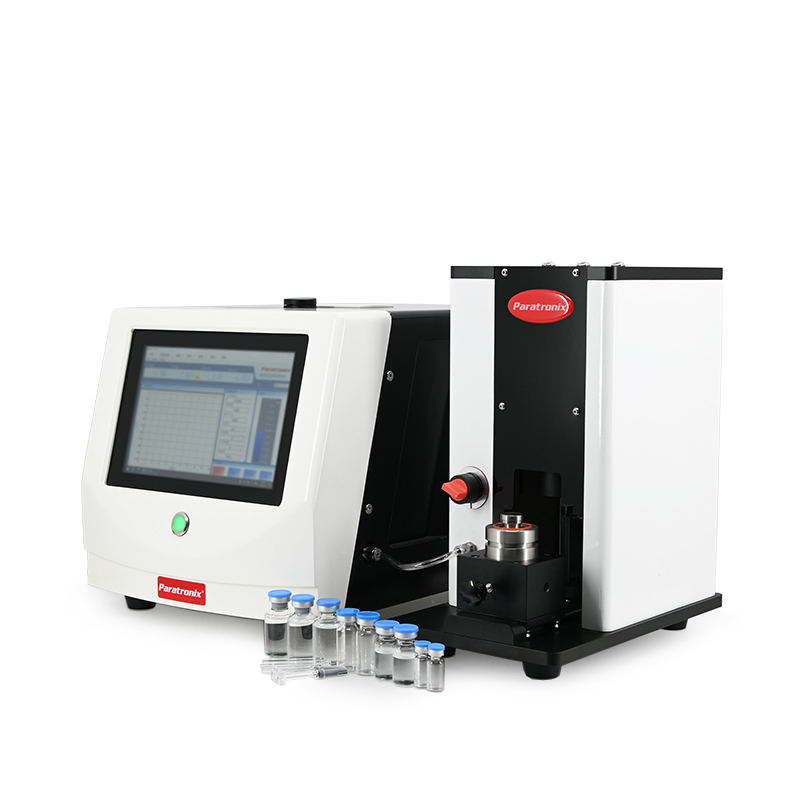
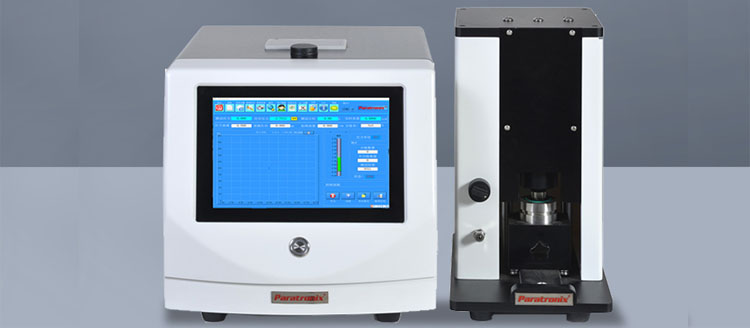
Командам, оценивающим неразрушающее обнаружение микропротечек, paratronix предлагает тестер микропротечек MLT-V100 Non-destructive Micro-Leakage Tester, а также другое оборудование для испытаний на утечки и герметичность швов. Пригодность прибора для конкретного блистера, пакета или контейнера следует подтверждать оценкой образцов, деталями метода и документированными данными о характеристиках. В качестве отправной точки для обсуждения блистерной упаковки можно использовать связанную статью «Методы неразрушающего контроля герметичности для обеспечения целостности блистерной упаковки».
Как выбрать испытательную систему
Начните с упаковки и значимого для вас дефекта. Задокументируйте формат, размеры, структуру материала, свободное пространство над продуктом, состояние продукта, процесс герметизации и вероятные места возникновения дефектов. Определите минимальный размер утечки или дефекта упаковки, который необходимо обнаруживать, с учетом риска для продукта и метода испытания. Номинальное разрешение прибора само по себе не устанавливает надежный предел обнаружения для реальной упаковки.
Попросите поставщиков оценить репрезентативные годные упаковки и образцы с известными дефектами с учетом нормальной вариативности процесса. К важным факторам относятся температура, подвижность гибкой пленки, объем наполнения, расположение шва и ориентация утечки. Оцените повторяемость, частоту ложноположительных и ложноотрицательных результатов, длительность цикла и доказательства, подтверждающие предложенный порог приемки. Контрольный образец с дефектом должен представлять релевантный вид отказа, а не просто создавать легко обнаруживаемый сигнал.
Сравните совместимость камеры и оснастки, трудоемкость переналадки, доступ для оператора, потребности в калибровке, записи программного обеспечения и сервисную поддержку. Определите, будут ли испытания проводиться в лаборатории, на производственной линии или в ходе разработки. Система, хорошо работающая с одной упаковкой, может потребовать другой оснастки или отдельного метода для упаковки другого формата. Запросите письменное описание объема поставки, включая принадлежности, требования к установке, обучение и регулярно используемые расходные материалы.
Рабочий процесс валидации и контроля качества
Начните с определения предполагаемого применения, критериев приемки, выборки и распределения обязанностей. Подтвердите установку оборудования и настройки измерений, затем разработайте программу испытаний на репрезентативных упаковках. Установите правила кондиционирования и обращения с образцами, чтобы изменения температуры, загрязнение поверхности или непостоянное положение не искажали результаты. Задокументируйте обоснование испытательного давления, времени стабилизации, длительности измерения и порога приемки или отклонения.
Проверьте процедуру на годных упаковках и дефектах с надлежащим образом установленными характеристиками. Оцените результаты для релевантных партий продукции, операторов, размеров упаковки и ожидаемых условий окружающей среды. По возможности включите дефекты в разных местах и с разной ориентацией. Изучайте неожиданные результаты, прежде чем корректировать пределы: порог, выбранный только для успешного прохождения удобной выборки, может скрыть проблемы процесса или привести к отклонению годной продукции.
При обычной эксплуатации соблюдайте документированный график калибровки, проверок системы, осмотра оснастки и профилактического обслуживания, основанный на оценке рисков и инструкциях поставщика. Храните настройки и результаты испытаний с достаточной прослеживаемостью для системы качества. Повторно оценивайте метод после изменений упаковочного материала, геометрии шва, условий наполнения, оснастки, программного обеспечения или условий испытания. Анализ тенденций отказов может помочь выявить отклонения до того, как они станут повторяющейся производственной проблемой.
Общая стоимость владения и окупаемость инвестиций
Цена покупки — лишь одна составляющая общей стоимости владения. Учитывайте оснастку для каждого семейства упаковок, установку, обучение, образцы для валидации, калибровку, профилактическое обслуживание, запасные части, поддержку программного обеспечения и рабочее время операторов. Также учитывайте сжатый воздух, вакуумное оборудование и другие необходимые инженерные ресурсы. Уточните, какие позиции включены в коммерческое предложение, а какие зависят от окончательной конфигурации или местных условий сервисного обслуживания.
Оценивайте потенциальную отдачу с учетом фактического рабочего процесса испытаний. К возможным преимуществам относятся сокращение числа образцов, утилизируемых при обычных испытаниях, уменьшение времени расследований, улучшение обратной связи по процессу и снижение объема ручного контроля. Сопоставьте их с затратами на валидацию, пропускной способностью испытаний и сохраняющейся потребностью в дополнительных разрушающих испытаниях. Неразрушающий контроль не обязательно снижает общие затраты на испытания, особенно если производительность ограничена длительностью цикла или переналадкой оснастки.
Для практического сравнения рассчитайте годовые затраты по каждому рассматриваемому методу с учетом ожидаемого объема образцов, трудозатрат, расходных материалов, технического обслуживания и амортизации оборудования. Смоделируйте как обычное производство, так и периоды дополнительных расследований. Используйте измеренную длительность циклов и документированные данные обнаружения дефектов, а не предположения, основанные на другой упаковке. Пилотные испытания на репрезентативной продукции могут выявить узкие места при обращении с образцами и дать более достоверные исходные данные для инвестиционного решения.
Будущие тенденции и дальнейшие шаги
Испытания целостности упаковки развиваются в направлении более подключенных приборов, автоматизированного сбора данных и более тесной интеграции с производственными системами качества. Эти решения могут улучшить прослеживаемость и облегчить анализ тенденций при условии надлежащего контроля данных и интерфейсов. Автоматизация не отменяет необходимости валидировать физический метод испытания или определять действия операторов при срабатывании сигнализации, отклонении образцов и прерывании циклов испытаний.
Изменение упаковочных материалов и усложнение форматов продукции также могут потребовать пересмотра методов. Метод, подтвержденный для одной структуры пленки, объема свободного пространства или конфигурации шва, не следует считать автоматически пригодным для замены. Отделы закупок и качества могут снизить риск перехода, заблаговременно привлекая инженеров по упаковке, испытывая альтернативные материалы и согласовывая требования к доказательствам до утверждения оборудования или материалов.
Чтобы оценить неразрушающий тестер герметичности для конкретного применения, предоставьте paratronix чертежи упаковки или образцы, сведения о продукте и свободном пространстве над ним, предполагаемых типах дефектов, целевой производительности и соответствующих требованиях к качеству. Запросите подтверждение предлагаемого метода, оснастки, подхода к валидации и коммерческого объема поставки. paratronix также поставляет сопутствующее оборудование для испытаний на утечки, прочность шва, проницаемость, крутящий момент, трение и эксплуатационные характеристики упаковки медицинских изделий.
Поиск по ключевым словам